 简体中文


Vistas: 0 Autor: Sunny Hora de publicación: 2026-09-30 Origen: Sitio


La película estirable fundida , también vendida como película estirable fundida, se fabrica fundiendo resina de polietileno y extruyéndola a través de una matriz plana hasta obtener una lámina continua. La lámina se enfría en un rodillo enfriador, se mide su espesor, se corta al ancho requerido y se enrolla en rollos manuales, a máquina o gigantes.
Para los distribuidores y compradores a granel, estos pasos son importantes porque cada uno deja un rastro en el rollo terminado: mida la consistencia, la estructura del rollo, la claridad y cómo se comporta la película en una envoltura. Las secciones siguientes explican dónde se configuran esas propiedades y cómo leer los datos de prueba que vienen con un envío.
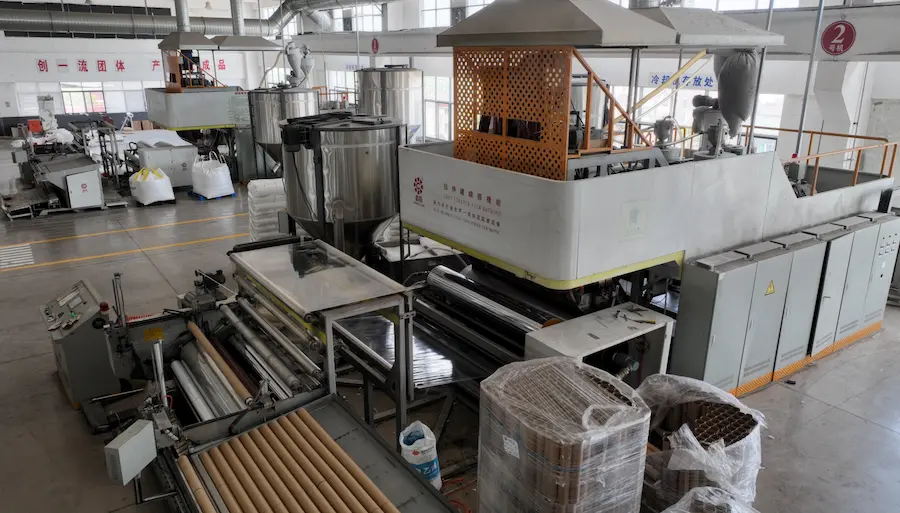
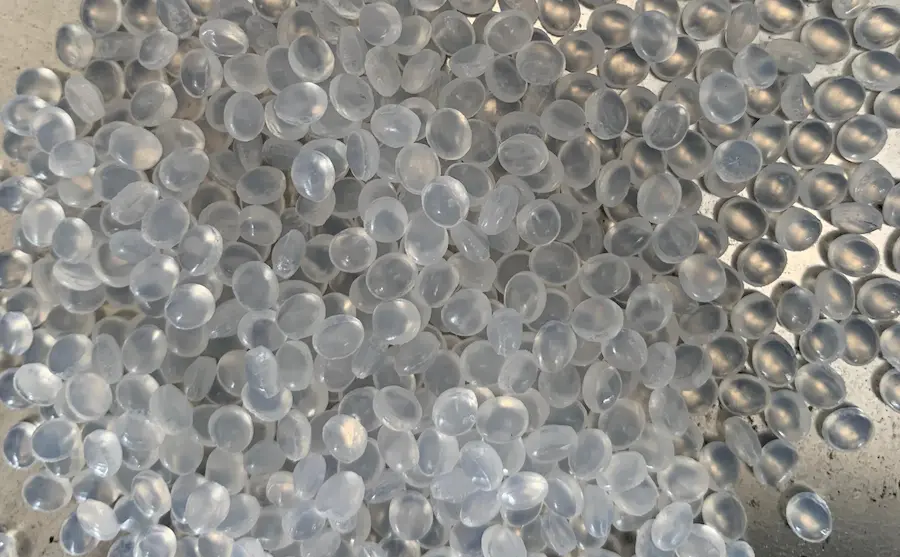
Mayoría La película película estirable utilizada en paletas se basa en polietileno lineal de baja densidad o LLDPE. Los fabricantes seleccionan grados y mezclas de resina de acuerdo con el equilibrio deseado entre estiramiento, resistencia, adherencia y comportamiento de procesamiento.
JUHONG utiliza coextrusión de 11 capas para producir su película estirable fundida multicapa, combinando múltiples corrientes de fusión en una sola película. La coextrusión también permite que las dos superficies exteriores se formulen de manera diferente. En una película adhesiva de un solo lado, por ejemplo, la superficie adhesiva debe mirar hacia adentro durante el envoltorio; si el rollo se carga al revés, Los palés adyacentes pueden pegarse entre sí . Se trata de una cuestión de orientación, no necesariamente de un defecto de la película.

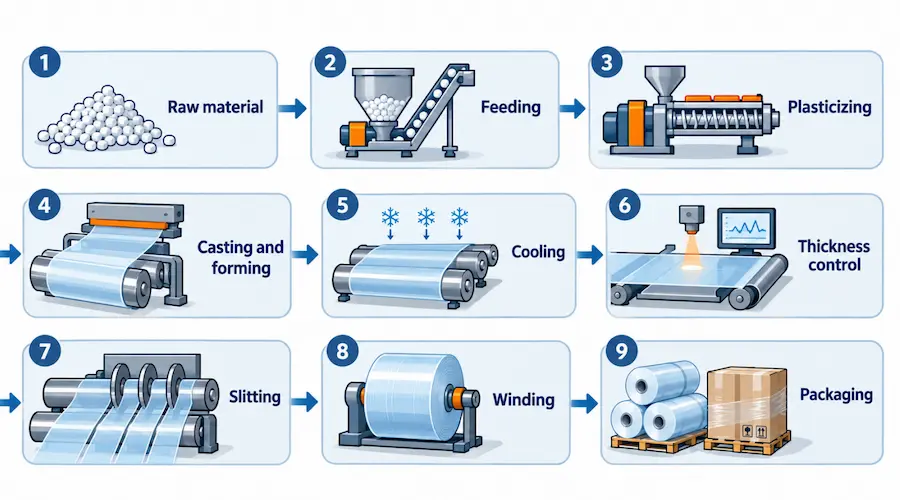
En JUHONG, las principales etapas de producción son:
Materia prima → Alimentación → Plastificación → Fundición y conformado → Enfriamiento → Control de espesor → Corte longitudinal → Bobinado → Embalaje
La disposición de los equipos posteriores varía según el fabricante. Una línea puede producir rollos terminados directamente o hacer rollos gigantes que se someten a una operación de corte y rebobinado por separado.
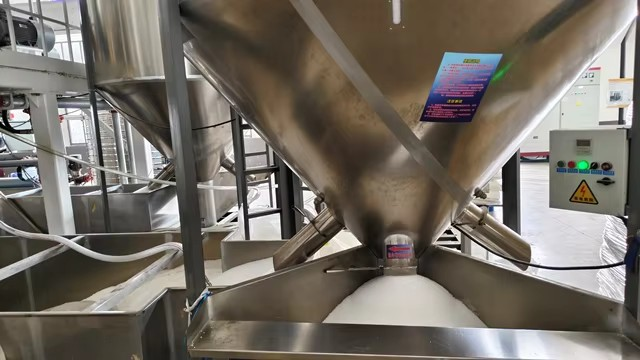
Los gránulos de resina ingresan al sistema de extrusión a través de una unidad de alimentación. Un tornillo giratorio transporta el material a través de un barril calentado, donde el calor y el trabajo mecánico lo convierten en una masa fundida.
La alimentación y mezcla constantes mantienen constante el suministro de material fundido. El manejo del material también es importante: el material extraño que ingresa con la resina puede terminar como un gel o una mancha negra en la película terminada. El perfil de temperatura depende de la mezcla de resina y del equipo; el sobrecalentamiento o la fusión incompleta introducen defectos antes de que la película llegue al troquel.
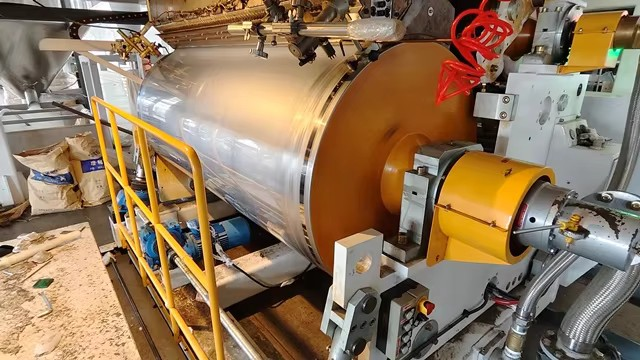
La masa fundida pasa a través de una abertura ancha y estrecha para formar una lámina continua. En una línea de coextrusión, las capas se unen como parte de esta ruta de flujo.
El espesor de la película depende del equilibrio entre la producción de material fundido, el ancho de la película y la velocidad a la que se retira la película, así como de la configuración del troquel. Un suministro de material fundido inestable o un flujo desigual a través del troquel crea una variación de calibre que permanece en el rollo terminado.
A medida que la masa fundida sale del molde, se coloca directamente sobre un rodillo enfriador grande enfriado por agua. El contacto con la superficie metálica fría coloca la película a una distancia muy corta del troquel.
Este enfriamiento rápido y uniforme es lo que le da a la película fundida su claridad característica y su calibre uniforme. También es una de las razones por las que la película fundida se usa ampliamente para envolver a máquina con altos niveles de preestiramiento, donde es más probable que las zonas delgadas causen roturas. Por el contrario, la película soplada se enfría más lentamente en el aire, lo que produce propiedades diferentes (ver la comparación a continuación).
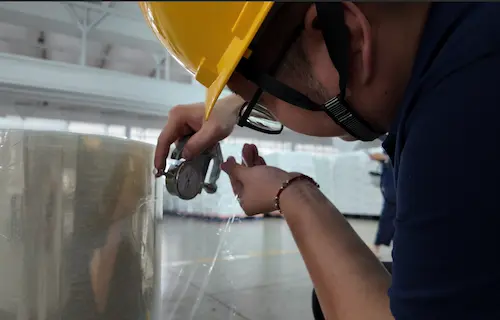
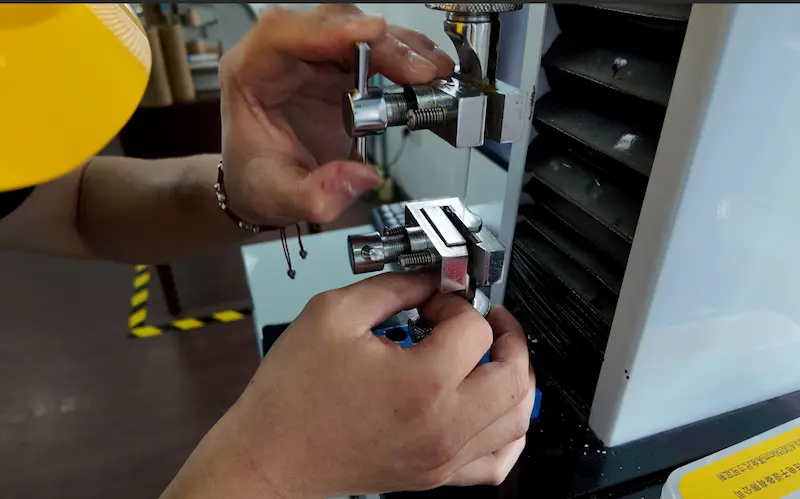
Durante toda la producción, JUHONG toma muestras de la película y prueba su espesor. Los rollos también se verifican aleatoriamente en cuanto a ancho, peso, apariencia y rendimiento relacionado con el alargamiento.
Una muestra muestra el espesor en ese punto del análisis, por lo que es importante dónde y con qué frecuencia se toman las muestras. La medición en varios puntos a lo ancho muestra más de una lectura. Un promedio también puede ocultar variaciones locales: una película puede tener un promedio cercano a su espesor nominal y al mismo tiempo contener bandas más delgadas y más gruesas. Esas diferencias también pueden acumularse a medida que se enrollan capas sucesivas, apareciendo como una cresta dura o una banda suave en el rollo.
Para pedidos al por mayor, una especificación útil define el espesor nominal, la variación permitida y el método de medición. Debe quedar claro si la cifra reportada es un promedio, una lectura individual o un rango. Esa distinción hace que un informe de espesor sea mucho más útil que un solo número en una cotización.
En los EE. UU., el espesor suele expresarse en calibres en lugar de micras: un calibre 80 equivale aproximadamente a 20 micras. nuestra guía sobre El calibre de película estirable que necesita explica cómo se relaciona el calibre con el peso de la carga.
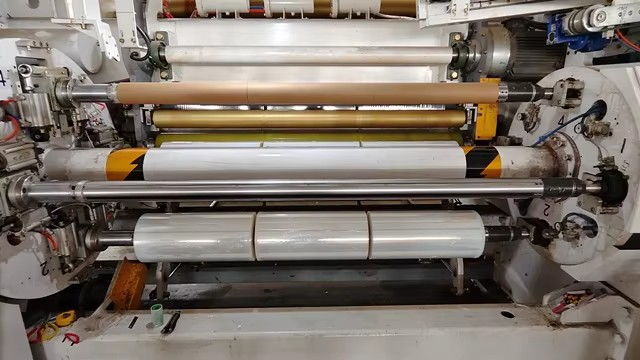
El corte longitudinal convierte la banda de película más ancha en los anchos requeridos. El bobinado convierte la película en rollos, con tensión y alineación controladas para adaptarse al material y al formato del rollo.
El formato del rollo se decide en esta etapa. La película estirable a mano se enrolla en rollos más livianos que un operador puede transportar y envolver a mano. La película película estirable de la máquina va en rollos más pesados diseñados para desenrollarse uniformemente en envolvedoras automáticas, donde el calibre y la construcción del rollo consistentes son lo más importante. Un convertidor que compra rollos gigantes también debe considerar las dimensiones del rollo y el ajuste del núcleo de su equipo de rebobinado.
El embalaje protege los bordes y núcleos de la película durante la manipulación y el transporte. El producto físico se conecta con el grado y las dimensiones solicitados mediante la identificación del rollo. Los distribuidores que reenvasan con su propia etiqueta deben mantener rastreables las referencias de lotes y productos del proveedor durante el reenvasado.
Antes de que una nueva película entre en suministro regular, estos son los puntos que vale la pena comparar en la hoja de especificaciones, la muestra y el informe de prueba:
| Verifique | lo que el comprador necesita comparar |
|---|---|
| Espesor (calibre o micras) y ancho | Dimensiones nominales, variación medida y método de muestreo. |
| Peso y longitud del rollo | Si el peso significa película neta o incluye el núcleo; cómo se indica o verifica la longitud |
| Dimensiones del núcleo y del rollo | Se adapta al envoltorio, dispensador o equipo de conversión del cliente. |
| Propiedades de tracción y alargamiento. | Método de prueba, dimensiones de la muestra y dirección transversal o de la máquina. |
| Adherencia, resistencia a pinchazos y resistencia al desgarro. | Condiciones de prueba y relevancia para la aplicación de embalaje prevista. |
| Recuperación elástica y retención del estrés. | Cómo responde la película después del estiramiento y cómo cambia su fuerza con el tiempo |
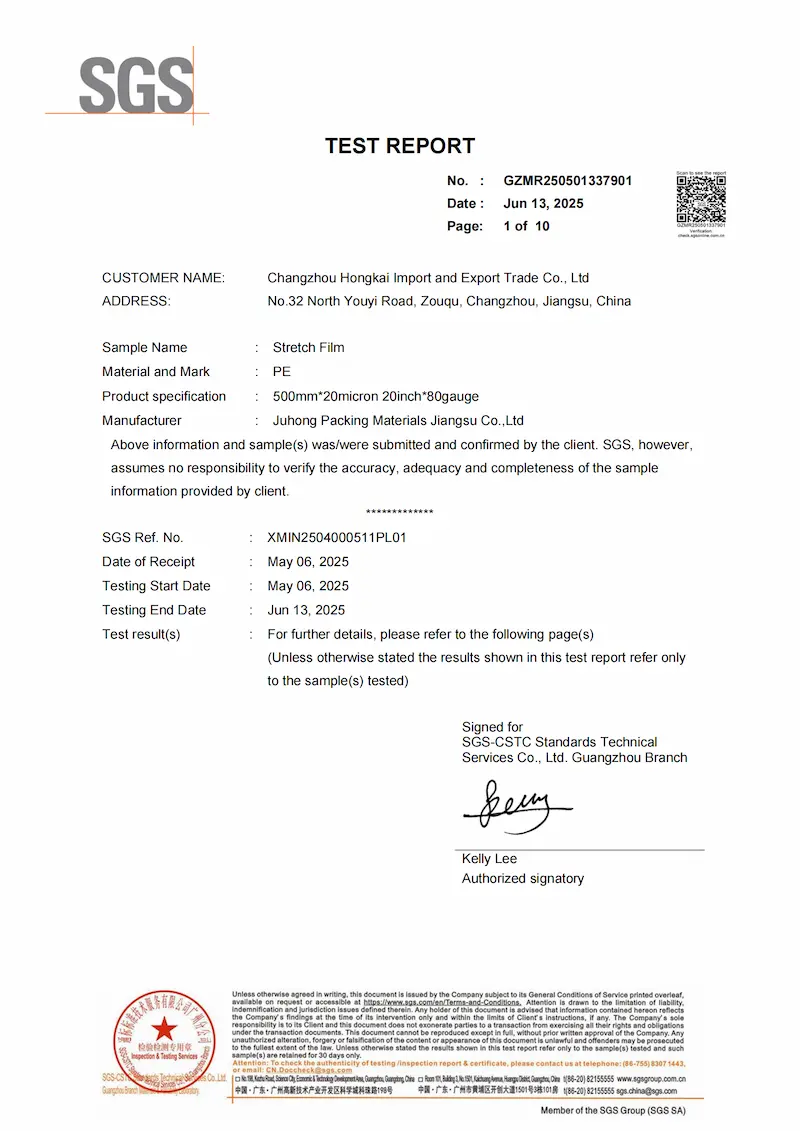
Un informe de terceros muestra por qué son importantes las condiciones de prueba. En una prueba de SGS de una muestra de película estirable de PE de JUHONG especificada como 500 mm × 20 micrones (calibre 80), la especificación de nuestro Calibre 80 Film Estirable Manual , probado según ASTM D4649-20 Tabla 1:
Las muestras de tracción midieron 0,019 mm de espesor, ligeramente por debajo del nominal de 20 micras. Un buen informe indica el espesor medido de la muestra, no sólo el calibre solicitado.
El alargamiento de rotura fue del 550 % en la dirección longitudinal (máquina) y del 770 % en la dirección transversal (ASTM D882).
La resistencia al desgarro de Elmendorf fue de 1 N longitudinal y 3 N transversal (ASTM D1922).
La punción de la protrusión fue de 1,35 N·m (ASTM D5748).
La misma película dio resultados bastante diferentes según la dirección. La película fundida normalmente se rasga más fácilmente en la dirección de la máquina, por lo que un resultado citado sin su dirección no se puede comparar con la cifra de otro proveedor. Otros grados y espesores se prueban de manera diferente, así que solicite el informe que coincida con el SKU que está comprando.
La recuperación elástica, la deformación permanente y la retención de tensiones están cubiertas por un método separado. ASTM D5459-95 (2025) . Al comparar proveedores, verifique que ambos informes utilicen el mismo método, dirección y espesor de muestra antes de comparar los números.
En JUHONG, la inspección visual comprueba si el rollo está plano y libre de puntos negros, burbujas de aire, perforaciones, grumos, extremos rotos y daños en el rollo. Después de la producción, los rollos terminados se pueden muestrear nuevamente y emitir un certificado de calidad.
Del lado del comprador, los geles, la claridad desigual, las bandas de calibre o el bloqueo de la película pueden tener más de una causa, y la apariencia por sí sola rara vez identifica cuál. Cuando informe un problema sospechoso, conserve un rollo afectado con su etiqueta de lote, observe si el defecto continúa a lo largo del rollo y fotografíelo. Esto le da al proveedor algo que rastrear hasta los registros de producción.
La principal diferencia entre la película estirable fundida y la soplada es cómo se le da forma y se enfría al polímero fundido. La película fundida se forma como una red plana y se enfría en un rodillo enfriador; La película soplada se forma como un tubo que se infla hasta formar una burbuja y se enfría con aire antes de colapsar.
Para conocer más de cerca la claridad, el comportamiento de desenrollado, la resistencia a perforaciones y las aplicaciones de envoltura de paletas, lea nuestra Comparación de película estirable fundida y soplada.
No. Cast describe el método de fabricación de la película. Preestirado describe una película que ha sido estirada durante una etapa adicional de fabricación o conversión antes del suministro. Una película puede ser tanto fundida como preestirada, pero la designación de película fundida por sí sola no significa que haya sido preestirada.
Sí. Suministros JUHONG Rollos gigantes de película estirable para convertidores y distribuidores que los rebobinan en sus propios tamaños de rollo. Un convertidor debe hacer coincidir el ancho, el diámetro, el peso, las dimensiones del núcleo y las características de bobinado del rollo suministrado con su equipo. El grado de la película también debe adaptarse a la aplicación manual o mecánica del cliente final.
No. El alargamiento de rotura se mide estirando una pequeña muestra de prueba hasta que falle. En el ejemplo de SGS anterior, un resultado del 550 % a lo largo no significa que la película pueda funcionar con un preestiramiento del 550 % en una envoltura. La configuración de trabajo depende de la envoltura, la velocidad de aplicación, el perfil de la paleta y la contención requerida, y debe confirmarse con una prueba del grado de película propuesto. nuestra guía para La elección de la película estirable a máquina para diferentes envoltorios cubre esto con más detalle.
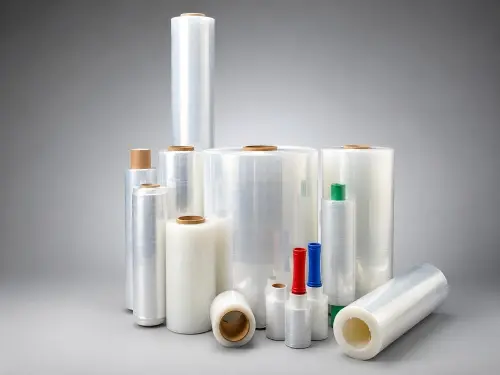
Como fabricante de películas película estirable , JUHONG suministra películas para uso manual y mecánico, junto con rollos gigantes para conversión. Para los distribuidores que construyen una gama más amplia, también suministramos película estirable de color, película estirable sin núcleo , y Mini film estirable para atar. El ancho, el espesor, el peso del rollo y el embalaje de la película se pueden personalizar, con opciones OEM para distribuidores e importadores. Se pueden tomar muestras de los rollos terminados y emitir un certificado de calidad, y se puede organizar una inspección por parte de terceros antes del envío, previa solicitud.
Para un nuevo SKU o un cambio de proveedor, comience con la especificación de película actual y la aplicación del cliente. Indique el peso neto de la película por separado del peso del núcleo cuando sea relevante y acuerde qué dimensiones y métodos de prueba se utilizarán para evaluar la muestra.
Explorar Gama de películas estirables de JUHONG para analizar el formato de rollo y las especificaciones para su mercado.
ASTM Internacional. ASTM D5459-95 (2025): Recuperación elástica en la dirección de la máquina, deformación permanente y retención de tensiones de películas estirables . Declaraciones de alcance público y significado.
ASTM Internacional. ASTM D4649-20: Guía estándar para el uso de Film Estirable sy aplicaciones de envoltura . La Tabla 1 se cita en la prueba de perforación de protrusión del informe de SGS, junto con la norma ASTM D5748-95 (2019).


