 简体中文


Vues : 0 Auteur : Sunny Heure de publication : 2026-09-30 Origine : Site
Le film étirable coulé , également vendu sous le nom de film étirable coulé, est fabriqué en faisant fondre de la résine de polyéthylène et en l'extrudant à travers une filière plate en une feuille continue. La feuille est refroidie sur un rouleau refroidisseur, mesurée pour son épaisseur, fendue à la largeur requise et enroulée en rouleaux manuels, machine ou géants.
Pour les distributeurs et les acheteurs en gros, ces étapes sont importantes car chacune laisse une trace sur le rouleau fini : jaugez la consistance, la constitution du rouleau, la clarté et le comportement du film sur un emballage. Les sections ci-dessous expliquent où ces propriétés sont définies et comment lire les données de test fournies avec un envoi.
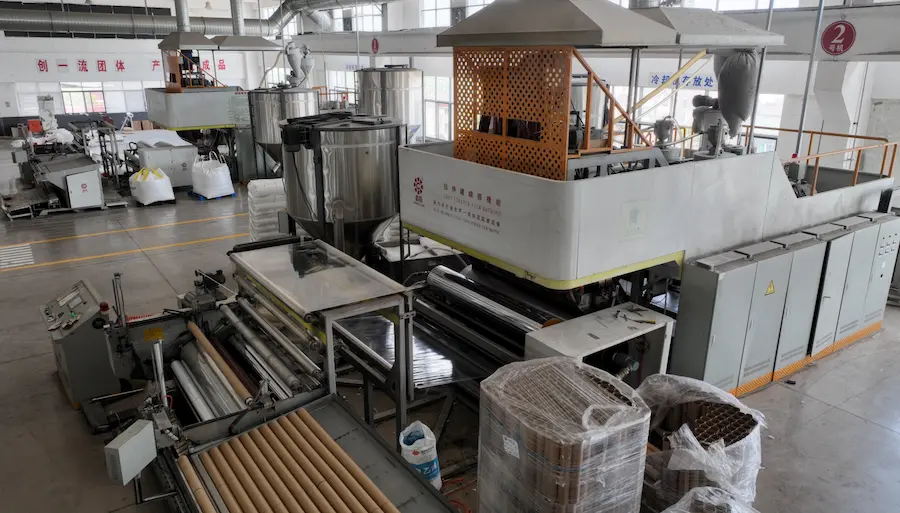
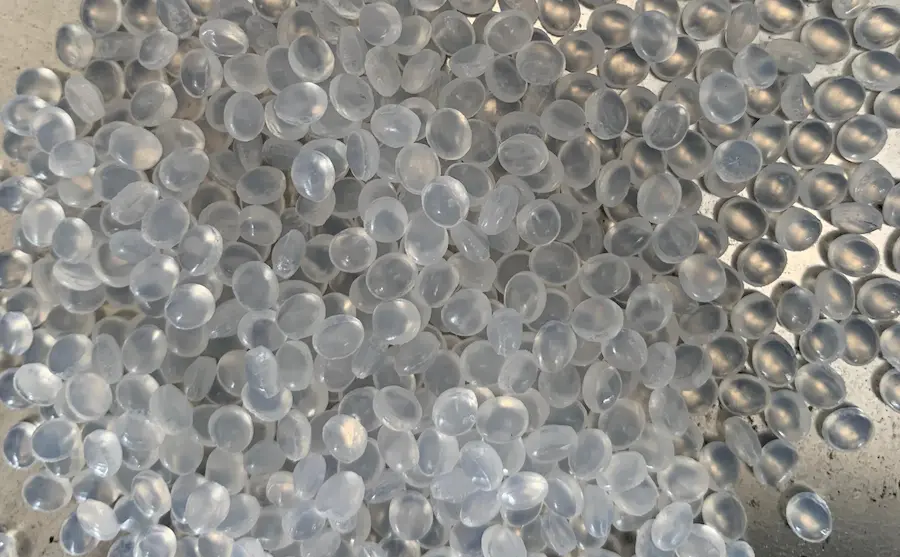
La plupart Le film étirable utilisé sur les palettes est à base de polyéthylène linéaire basse densité, ou LLDPE. Les fabricants sélectionnent les qualités et les mélanges de résine en fonction de l’équilibre prévu entre étirement, résistance, adhérence et comportement au traitement.
JUHONG utilise la coextrusion à 11 couches pour produire son film étirable coulé multicouche, combinant plusieurs flux de fusion en une seule bande de film. La coextrusion permet également de formuler différemment les deux surfaces extérieures. Sur un film adhésif d'un seul côté, par exemple, la surface collante doit être tournée vers l'intérieur pendant l'emballage ; si le rouleau est chargé à l'envers, les palettes adjacentes peuvent coller ensemble . Il s'agit d'un problème d'orientation, pas nécessairement d'un défaut du film.

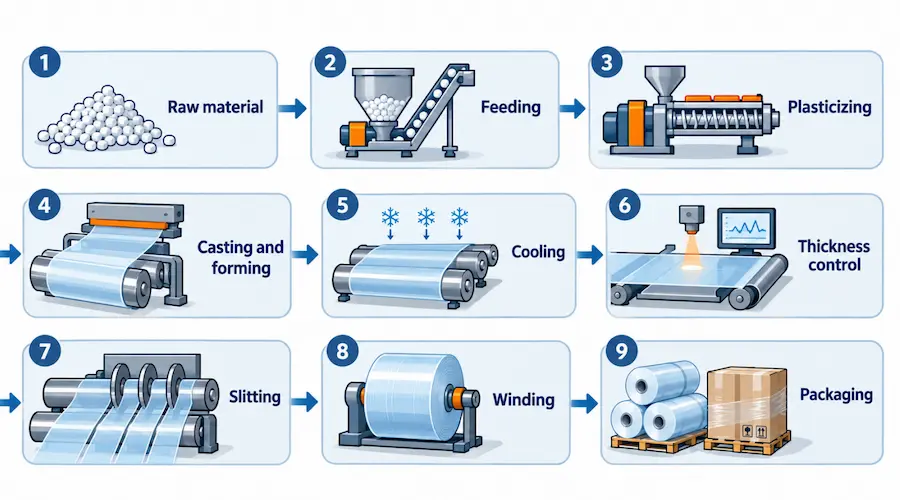
Chez JUHONG, les principales étapes de production sont :
Matière première → Alimentation → Plastification → Coulée et formage → Refroidissement → Contrôle de l'épaisseur → Refendage → Enroulement → Emballage
La disposition des équipements en aval varie selon les fabricants. Une ligne peut produire directement des rouleaux finis ou fabriquer des rouleaux géants qui subissent une opération distincte de refendage et de rembobinage.
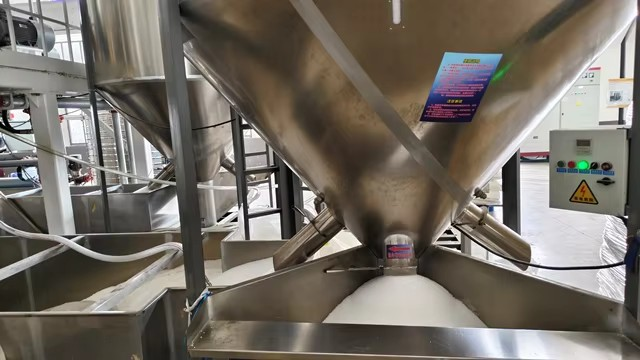
Les granulés de résine entrent dans le système d'extrusion via une unité d'alimentation. Une vis rotative transporte le matériau à travers un baril chauffé, où la chaleur et le travail mécanique le transforment en matière fondue.
Une alimentation et un mélange constants maintiennent l’approvisionnement en matière fondue stable. La manipulation des matériaux est également importante : les corps étrangers entrant avec la résine peuvent se retrouver sous forme de gel ou de points noirs dans le film fini. Le profil de température dépend du mélange de résine et de l'équipement ; une surchauffe ou une fusion incomplète introduit des défauts avant même que le film n'atteigne la filière.
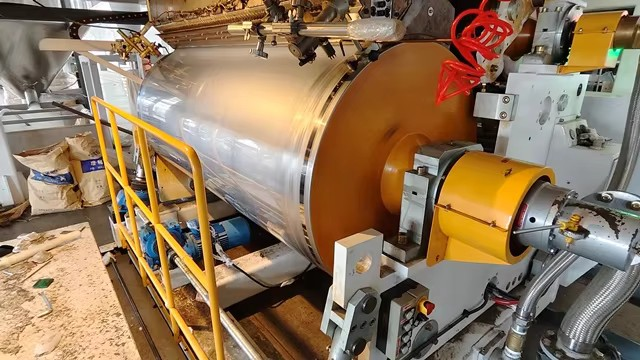
La matière fondue passe à travers une ouverture de filière large et étroite pour former une feuille continue. Sur une ligne de coextrusion, les couches se rassemblent dans le cadre de ce chemin d'écoulement.
L'épaisseur du film dépend de l'équilibre entre le débit de fusion, la largeur du film et la vitesse à laquelle le film est retiré, ainsi que des réglages de la filière. Un approvisionnement en matière fondue instable ou un écoulement irrégulier à travers la filière crée une variation de calibre qui reste dans le rouleau fini.
Lorsque la matière fondue quitte la filière, elle est déposée directement sur un grand rouleau refroidisseur refroidi à l'eau. Le contact avec la surface métallique froide place le film à une très courte distance de la matrice.
Ce refroidissement rapide et uniforme confère au film coulé sa clarté caractéristique et son calibre uniforme. C’est également l’une des raisons pour lesquelles le film coulé est largement utilisé pour l’emballage en machine à des niveaux de pré-étirage élevés, où les taches fines sont plus susceptibles de provoquer des cassures. En revanche, le film soufflé refroidit plus lentement à l'air, ce qui produit des propriétés différentes (voir la comparaison ci-dessous).
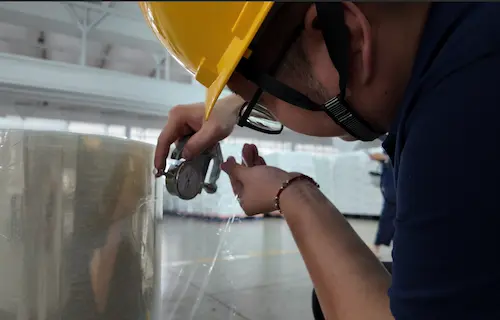
Tout au long de la production, JUHONG prélève des échantillons de film et teste leur épaisseur. Les rouleaux sont également vérifiés de manière aléatoire pour vérifier leur largeur, leur poids, leur apparence et leurs performances en matière d'allongement.
Un échantillon montre l'épaisseur à ce stade de l'analyse, donc où et à quelle fréquence les échantillons sont prélevés sont importants. La mesure en plusieurs points sur la largeur montre plus d’une seule lecture. Une moyenne peut également masquer une variation locale : un film peut avoir une moyenne proche de son épaisseur nominale tout en contenant des bandes de plus en plus fines et plus épaisses. Ces différences peuvent également s’accumuler au fur et à mesure que des couches successives sont enroulées, apparaissant sous la forme d’une crête dure ou d’une bande souple sur le rouleau.
Pour les commandes groupées, une spécification utile définit l’épaisseur nominale, la variation autorisée et la méthode de mesure. Il doit être clair si le chiffre rapporté est une moyenne, une lecture individuelle ou une fourchette. Cette distinction rend un rapport d’épaisseur bien plus utile qu’un simple chiffre sur un devis.
Aux États-Unis, l'épaisseur est généralement indiquée en calibre plutôt qu'en microns : un calibre 80 équivaut à environ 20 microns. Notre guide sur Le film étirable de calibre dont vous avez besoin explique la relation entre le calibre et le poids de la charge.
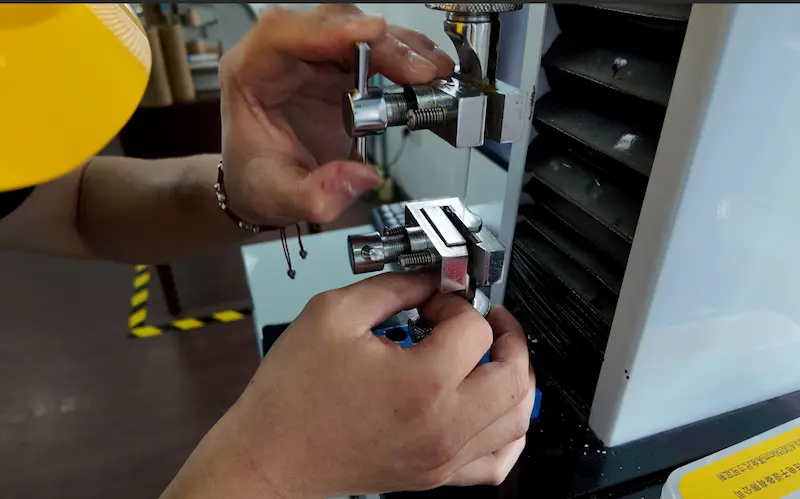
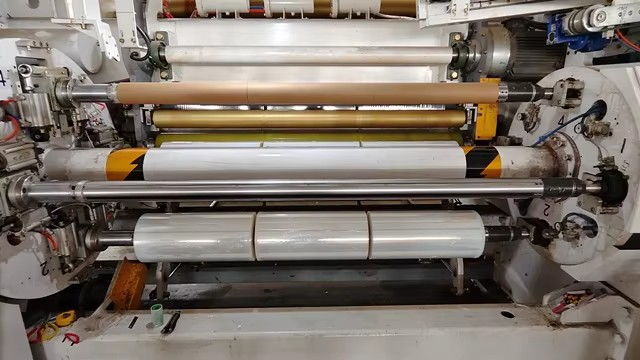
Le refendage convertit la bande de film plus large en largeurs requises. Le bobinage transforme le film en rouleaux, avec une tension et un alignement contrôlés en fonction du matériau et du format du rouleau.
Le format du rouleau est décidé à ce stade. Le film étirable à la main est enroulé sur des rouleaux plus légers qu'un opérateur peut transporter et emballer à la main. Le film étirable machine est utilisé sur des rouleaux plus lourds conçus pour se dérouler uniformément sur les emballeuses automatiques, là où un calibre et une construction de rouleau cohérents sont les plus importants. Un transformateur qui achète des rouleaux géants doit également prendre en compte les dimensions des rouleaux et l'ajustement du noyau de son équipement de rembobinage.
L'emballage protège les bords et les noyaux du film pendant la manipulation et le transport. Le produit physique est lié à la qualité et aux dimensions commandées grâce à l'identification du rouleau. Les distributeurs qui reconditionnent sous leur propre étiquette doivent assurer la traçabilité des références de produits et de lots du fournisseur tout au long du reconditionnement.
Avant qu'un nouveau film ne soit commercialisé régulièrement, voici les points qui méritent d'être comparés dans la fiche technique, l'échantillon et le rapport de test :
| Vérifiez | ce que l'acheteur doit comparer. |
|---|---|
| Épaisseur (jauge ou micron) et largeur | Dimensions nominales, variation mesurée et méthode d'échantillonnage |
| Poids et longueur du rouleau | Que le poids signifie le film net ou inclut le noyau ; comment la longueur est indiquée ou vérifiée |
| Dimensions du noyau et du rouleau | S'adapte à l'emballage, au distributeur ou à l'équipement de conversion du client |
| Propriétés de traction et allongement | Méthode d'essai, dimensions de l'éprouvette et direction machine ou transversale |
| Adhérence, résistance à la perforation et résistance à la déchirure | Conditions de test et pertinence pour l’application d’emballage prévue |
| Récupération élastique et rétention du stress | Comment le film réagit après étirement et comment sa force change avec le temps |
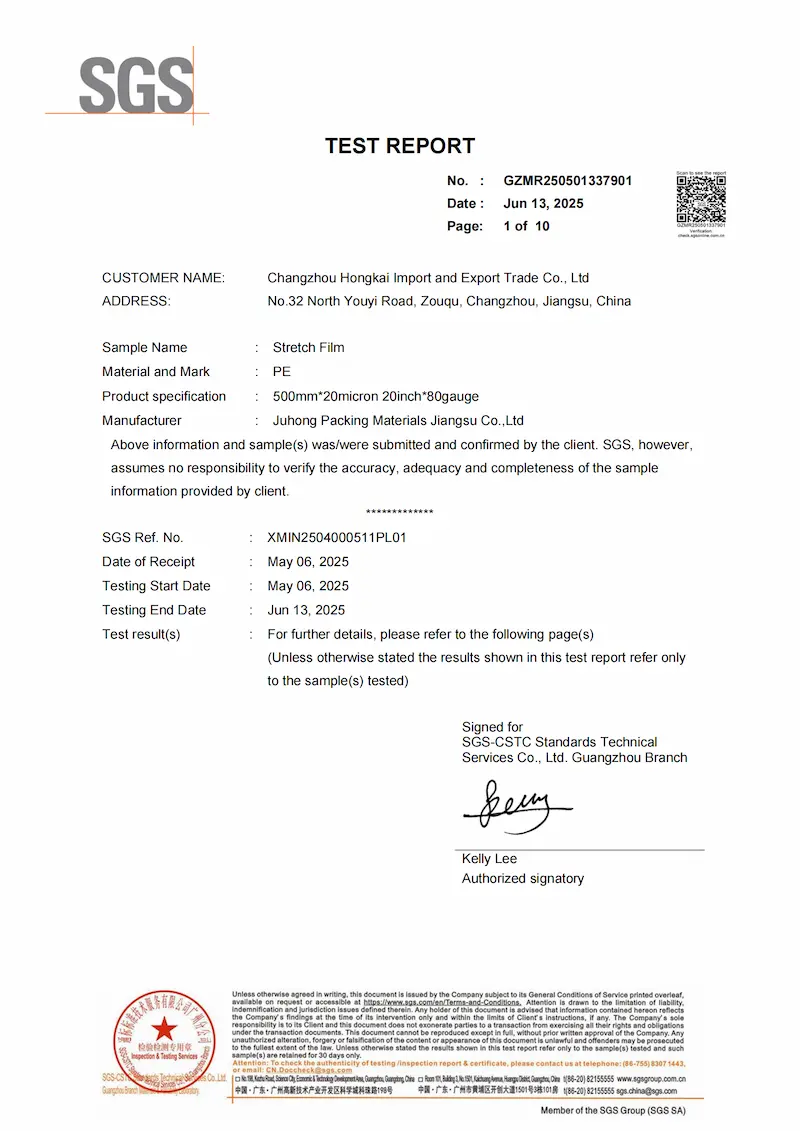
Un rapport tiers montre pourquoi les conditions de test sont importantes. Dans un test SGS d'un échantillon de film étirable JUHONG PE spécifié comme 500 mm × 20 microns (calibre 80), les spécifications de notre Film étirable à la main de calibre 80 , testé selon ASTM D4649-20 Tableau 1 :
Les éprouvettes de traction mesuraient 0,019 mm d'épaisseur, légèrement en dessous de la valeur nominale de 20 microns. Un bon rapport indique l'épaisseur de l'éprouvette mesurée, et pas seulement la jauge commandée.
L'allongement à la rupture était de 550 % dans le sens longitudinal (machine) et de 770 % dans le sens transversal (ASTM D882).
La résistance à la déchirure d'Elmendorf était de 1 N dans le sens de la longueur et de 3 N dans le sens transversal (ASTM D1922).
La perforation en saillie était de 1,35 N·m (ASTM D5748).
Le même film a donné des résultats assez différents selon la réalisation. Le film coulé se déchire généralement plus facilement dans le sens machine, de sorte qu'un résultat indiqué sans son sens ne peut pas être comparé au chiffre d'un autre fournisseur. Les autres qualités et épaisseurs sont testées différemment, alors demandez le rapport qui correspond au SKU que vous achetez.
La récupération élastique, la déformation permanente et la rétention des contraintes sont couvertes par une méthode distincte, ASTM D5459-95 (2025) . Lorsque vous comparez des fournisseurs, vérifiez que les deux rapports utilisent la même méthode, la même direction et la même épaisseur d'éprouvette avant de comparer les chiffres.
Chez JUHONG, l'inspection visuelle vérifie si le rouleau est plat et exempt de points noirs, de bulles d'air, de perforations, de grumeaux, d'extrémités cassées et de dommages au rouleau. Après la production, les rouleaux finis peuvent être à nouveau échantillonnés et délivrés un certificat de qualité.
Du côté de l'acheteur, les gels, une clarté inégale, des bandes de jauge ou un blocage du film peuvent avoir plusieurs causes, et l'apparence seule permet rarement d'identifier laquelle. Lorsque vous signalez un problème suspecté, conservez un rouleau concerné avec son étiquette de lot, notez si le défaut persiste sur le rouleau et photographiez-le. Cela donne au fournisseur un moyen de retracer les enregistrements de production.
La principale différence entre le film étirable coulé et soufflé réside dans la manière dont le polymère fondu est façonné et refroidi. Le film coulé se forme comme une bande plate et est trempé sur un rouleau refroidisseur ; Le film soufflé se forme comme un tube gonflé dans une bulle et refroidi par l'air avant de s'effondrer.
Pour un examen plus approfondi de la clarté, du comportement au déroulement, de la résistance à la perforation et des applications d'emballage de palettes, lisez notre comparaison entre film étirable coulé et film étirable soufflé.
Non. Cast décrit la méthode de fabrication du film. Pré-étiré décrit un film qui a été étiré lors d'une étape supplémentaire de fabrication ou de conversion avant sa livraison. Un film peut être à la fois coulé et pré-étiré, mais la désignation de film coulé ne signifie pas à elle seule qu'il a été pré-étiré.
Oui. Fournitures JUHONG rouleaux de film étirable géants pour les transformateurs et les distributeurs qui les rembobinent dans leurs propres tailles de rouleaux. Un convertisseur doit adapter la largeur, le diamètre, le poids, les dimensions du noyau et les caractéristiques d'enroulement du rouleau fourni à son équipement. La qualité du film doit également être adaptée à l'application manuelle ou machine du client final.
Non. L'allongement à la rupture est mesuré en étirant une petite éprouvette jusqu'à ce qu'elle se rompe. Dans l'exemple SGS ci-dessus, un résultat de 550 % dans le sens de la longueur ne signifie pas que le film peut être pré-étiré à 550 % sur une enveloppe. Le réglage de travail dépend de l'emballage, de la vitesse d'application, du profil de la palette et du confinement requis, et doit être confirmé par un essai de la qualité de film proposée. Notre guide pour Le choix du film étirable en machine pour différents emballages aborde ce sujet plus en détail.
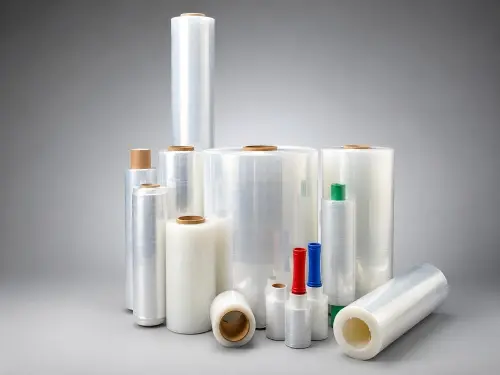
En tant que fabricant de films étirables, JUHONG fournit des films à utiliser à la main et à la machine, ainsi que des rouleaux géants pour la conversion. Pour les distributeurs construisant une gamme plus large, nous fournissons également film étirable couleur, film étirable sans noyau , et mini film étirable pour le regroupement. La largeur, l'épaisseur, le poids du rouleau et l'emballage du film peuvent être personnalisés, avec des options OEM pour les distributeurs et les importateurs. Les rouleaux finis peuvent être échantillonnés et délivrés un certificat de qualité, et une inspection par un tiers avant expédition peut être organisée sur demande.
Pour un nouveau SKU ou un changement de fournisseur, commencez par les spécifications actuelles du film et l'application du client. Indiquez le poids net du film séparément du poids du noyau, le cas échéant, et convenez des dimensions et des méthodes d'essai qui seront utilisées pour évaluer l'échantillon.
Explorer Gamme de films étirables JUHONG pour discuter du format de rouleau et des spécifications pour votre marché.
ASTM International. ASTM D5459-95 (2025) : Récupération élastique dans le sens machine, déformation permanente et rétention des contraintes du film étirable . Déclarations de portée publique et d’importance.
ASTM International. ASTM D4649-20 : Guide standard pour l'utilisation de films étirables et les applications d'emballage . Le tableau 1 est cité dans le test de perforation par saillie du rapport SGS, aux côtés de l'ASTM D5748-95 (2019).


