 简体中文


Aufrufe: 0 Autor: Sunny Veröffentlichungszeit: 30.09.2026 Herkunft: Website
Gussstretchfolie , auch als Gussstretchfolie verkauft, wird hergestellt, indem Polyethylenharz geschmolzen und durch eine Flachdüse zu einer kontinuierlichen Folie extrudiert wird. Das Blatt wird auf einer Kühlwalze abgekühlt, auf Dicke gemessen, auf die erforderliche Breite geschnitten und zu Hand-, Maschinen- oder Jumbo-Rollen aufgewickelt.
Für Händler und Großabnehmer sind diese Schritte wichtig, da jeder einzelne eine Spur in der fertigen Rolle hinterlässt: Dickenkonsistenz, Rollenaufbau, Klarheit und wie sich die Folie auf einer Verpackung verhält. In den folgenden Abschnitten wird erläutert, wo diese Eigenschaften festgelegt werden und wie die mit einer Sendung gelieferten Testdaten gelesen werden.
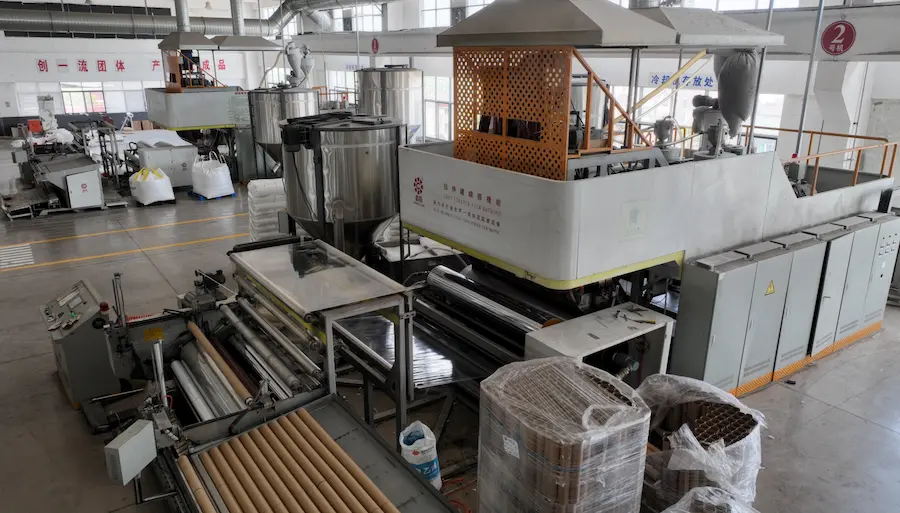
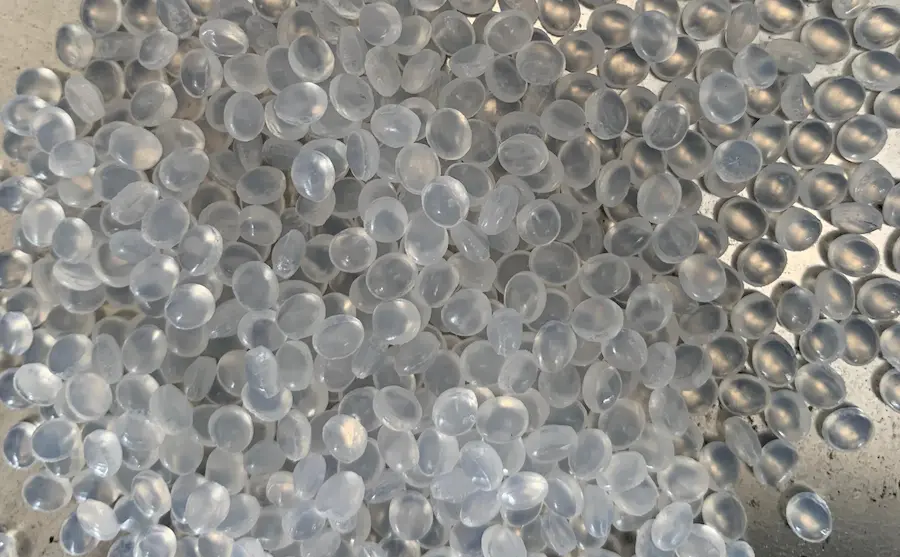
Am meisten Die auf Paletten verwendete Stretchfolie basiert auf linearem Polyethylen niedriger Dichte (LLDPE). Hersteller wählen Harzqualitäten und -mischungen entsprechend der angestrebten Ausgewogenheit von Dehnbarkeit, Festigkeit, Haftung und Verarbeitungsverhalten aus.
JUHONG nutzt die 11-schichtige Coextrusion zur Herstellung seiner mehrschichtigen Gussstretchfolie und kombiniert dabei mehrere Schmelzströme in einer einzigen Folienbahn. Durch die Koextrusion können die beiden Außenflächen auch unterschiedlich formuliert werden. Bei einer einseitig klebenden Folie beispielsweise muss die Klebefläche beim Einwickeln nach innen zeigen; wenn die Rolle falsch herum eingelegt wird, Benachbarte Paletten können zusammenkleben . Hierbei handelt es sich um ein Orientierungsproblem, nicht unbedingt um einen Filmfehler.

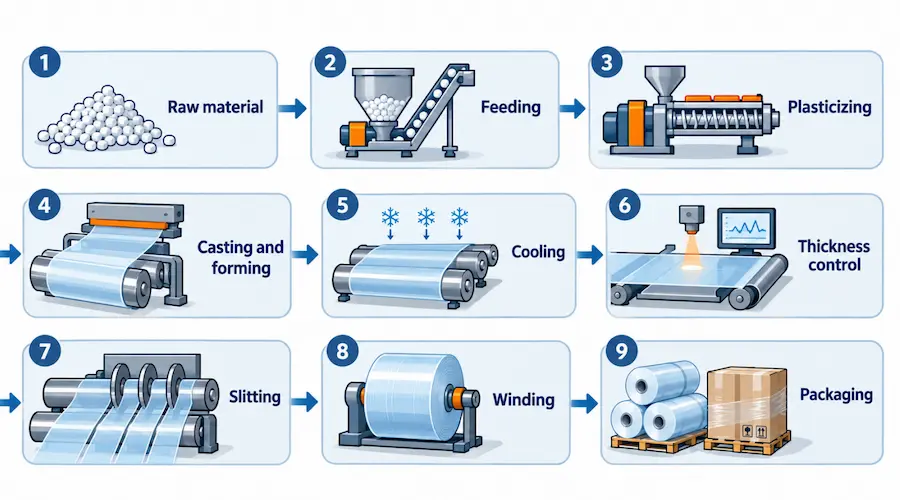
Bei JUHONG sind die Hauptproduktionsstufen:
Rohmaterial → Zuführen → Plastifizieren → Gießen und Formen → Abkühlen → Dickenkontrolle → Schlitzen → Wickeln → Verpacken
Die Anordnung der nachgeschalteten Geräte variiert je nach Hersteller. Eine Linie kann entweder direkt fertige Rollen produzieren oder Jumbo-Rollen herstellen, die einem separaten Schneid- und Aufwickelvorgang unterzogen werden.
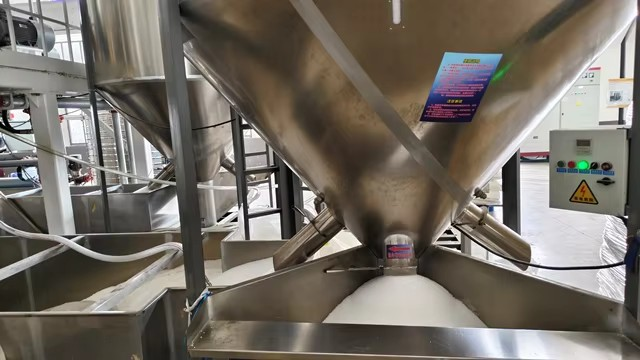
Harzpellets gelangen über eine Zuführeinheit in das Extrusionssystem. Eine rotierende Schnecke transportiert das Material durch ein beheiztes Fass, wo es durch Hitze und mechanische Arbeit in eine Schmelze umgewandelt wird.
Durch gleichmäßiges Zuführen und Mischen bleibt die Schmelzeversorgung konstant. Auch die Materialhandhabung spielt eine Rolle: Fremdstoffe, die mit dem Harz eindringen, können als Gel oder schwarzer Fleck im fertigen Film enden. Das Temperaturprofil hängt von der Harzmischung und der Ausrüstung ab; Überhitzung oder unvollständiges Schmelzen führen zu Defekten, bevor die Folie überhaupt die Düse erreicht.
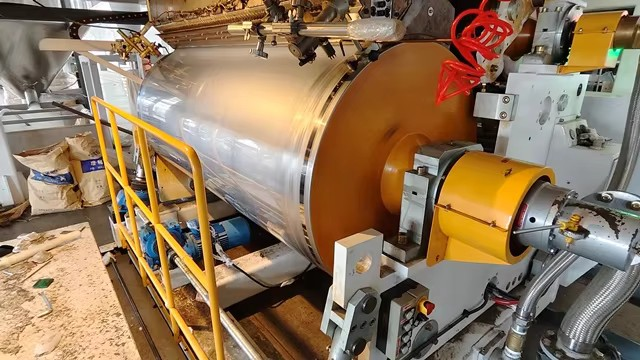
Die Schmelze strömt durch eine breite, schmale Düsenöffnung und bildet eine kontinuierliche Folie. Auf einer Koextrusionsanlage kommen die Schichten im Rahmen dieses Fließweges zusammen.
Die Filmdicke hängt vom Gleichgewicht zwischen Schmelzeausstoß, Filmbreite und der Geschwindigkeit, mit der der Film abgezogen wird, sowie von den Düseneinstellungen ab. Eine instabile Schmelzezufuhr oder ein ungleichmäßiger Fluss durch die Düse führt zu Dickenschwankungen, die in der fertigen Rolle bestehen bleiben.
Sobald die Schmelze die Düse verlässt, wird sie direkt auf eine große wassergekühlte Kühlwalze gelegt. Durch den Kontakt mit der kalten Metalloberfläche wird die Folie in einem sehr kurzen Abstand zur Matrize fixiert.
Dieses schnelle, gleichmäßige Abkühlen verleiht der gegossenen Folie ihre charakteristische Klarheit und gleichmäßige Dicke. Dies ist auch einer der Gründe, warum Gussfolie häufig zum maschinellen Verpacken bei hohen Vordehnungsgraden verwendet wird, wo dünne Stellen eher zu Brüchen führen können. Im Gegensatz dazu kühlt Blasfolie an der Luft langsamer ab, was zu unterschiedlichen Eigenschaften führt (siehe Vergleich unten).
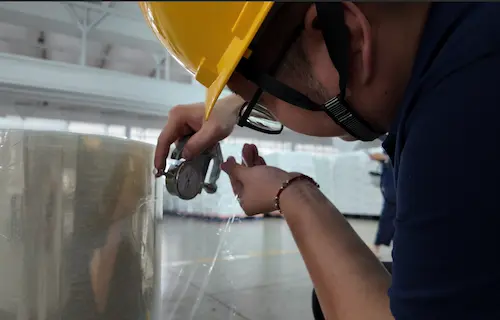
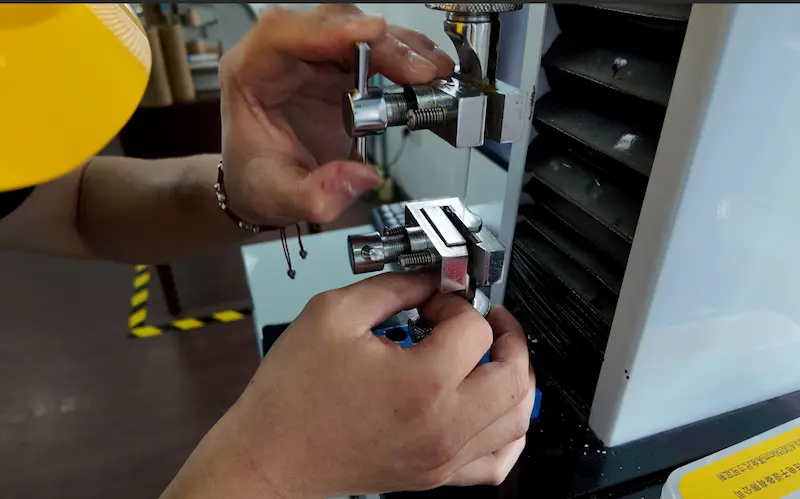
Während der gesamten Produktion entnimmt JUHONG Folienproben und prüft deren Dicke. Außerdem werden die Rollen stichprobenartig auf Breite, Gewicht, Aussehen und Dehnungsleistung überprüft.
Eine Probe zeigt die Dicke an diesem Punkt im Lauf an. Daher ist es wichtig, wo und wie oft Proben entnommen werden. Die Messung an mehreren Punkten über die Breite zeigt mehr als einen einzelnen Messwert. Ein Durchschnitt kann auch lokale Schwankungen verbergen: Ein Film kann im Durchschnitt nahe an seiner Nenndicke liegen, während er dünnere und dickere Bänder enthält. Diese Unterschiede können sich auch beim Aufwickeln aufeinanderfolgender Schichten verstärken und als harte Rippe oder weiches Band auf der Rolle sichtbar werden.
Bei Großbestellungen definiert eine nützliche Spezifikation die Nenndicke, die zulässige Abweichung und die Messmethode. Es sollte klar sein, ob es sich bei der gemeldeten Zahl um einen Durchschnitt, einen Einzelwert oder einen Bereich handelt. Diese Unterscheidung macht einen Dickenbericht viel nützlicher als eine einzelne Zahl in einem Angebot.
In den USA wird die Dicke normalerweise in Gauge und nicht in Mikrometern angegeben: 80 Gauge entspricht etwa 20 Mikrometern. Unser Leitfaden zum Thema Welche Stärke der Stretchfolie Sie benötigen, erklärt, wie sich die Stärke auf das Ladungsgewicht auswirkt.
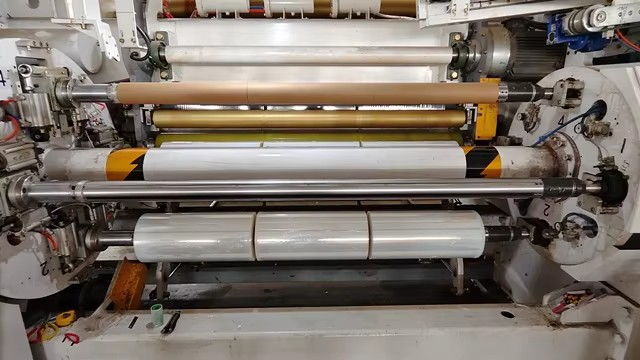
Durch Schlitzen wird die breitere Folienbahn in die benötigten Breiten umgewandelt. Durch das Aufwickeln wird der Film zu Rollen zusammengebaut, wobei Spannung und Ausrichtung je nach Material und Rollenformat gesteuert werden.
In dieser Phase wird über das Rollenformat entschieden. Handstretchfolie wird auf leichtere Rollen gewickelt, die ein Bediener tragen und von Hand wickeln kann. Maschinenstretchfolie wird auf schwereren Rollen verarbeitet, die so konstruiert sind, dass sie sich gleichmäßig auf automatischen Verpackungsmaschinen abwickeln lassen, wo eine gleichmäßige Dicke und ein gleichmäßiger Rollenaufbau am wichtigsten sind. Ein Weiterverarbeiter, der Jumbo-Rollen kauft, muss auch die Rollenabmessungen und die Kernpassung seiner Aufwickelausrüstung berücksichtigen.
Die Verpackung schützt die Folienkanten und -kerne bei Handhabung und Transport. Über die Rollenidentifikation wird das physische Produkt mit der bestellten Sorte und den bestellten Abmessungen verknüpft. Händler, die unter ihrem eigenen Etikett umpacken, sollten die Produkt- und Chargenreferenzen des Lieferanten beim Umpacken rückverfolgbar halten.
Bevor ein neuer Film in den regulären Handel kommt, sollten diese Punkte anhand des Datenblatts, des Musters und des Testberichts verglichen werden:
| Überprüfen Sie, | was der Käufer vergleichen muss |
|---|---|
| Dicke (Gauge oder Mikrometer) und Breite | Nennmaße, gemessene Abweichung und Probenahmemethode |
| Rollengewicht und -länge | Ob das Gewicht den Nettofilm bedeutet oder den Kern einschließt; wie die Länge angegeben oder überprüft wird |
| Kern- und Rollenabmessungen | Passend zur Verpackung, zum Spender oder zur Verarbeitungsausrüstung des Kunden |
| Zugeigenschaften und Dehnung | Prüfmethode, Probenabmessungen und Maschinen- oder Querrichtung |
| Haftung, Durchstoßfestigkeit und Reißfestigkeit | Testbedingungen und Relevanz für die beabsichtigte Verpackungsanwendung |
| Elastische Erholung und Stressretention | Wie die Folie nach der Dehnung reagiert und wie sich ihre Kraft mit der Zeit verändert |
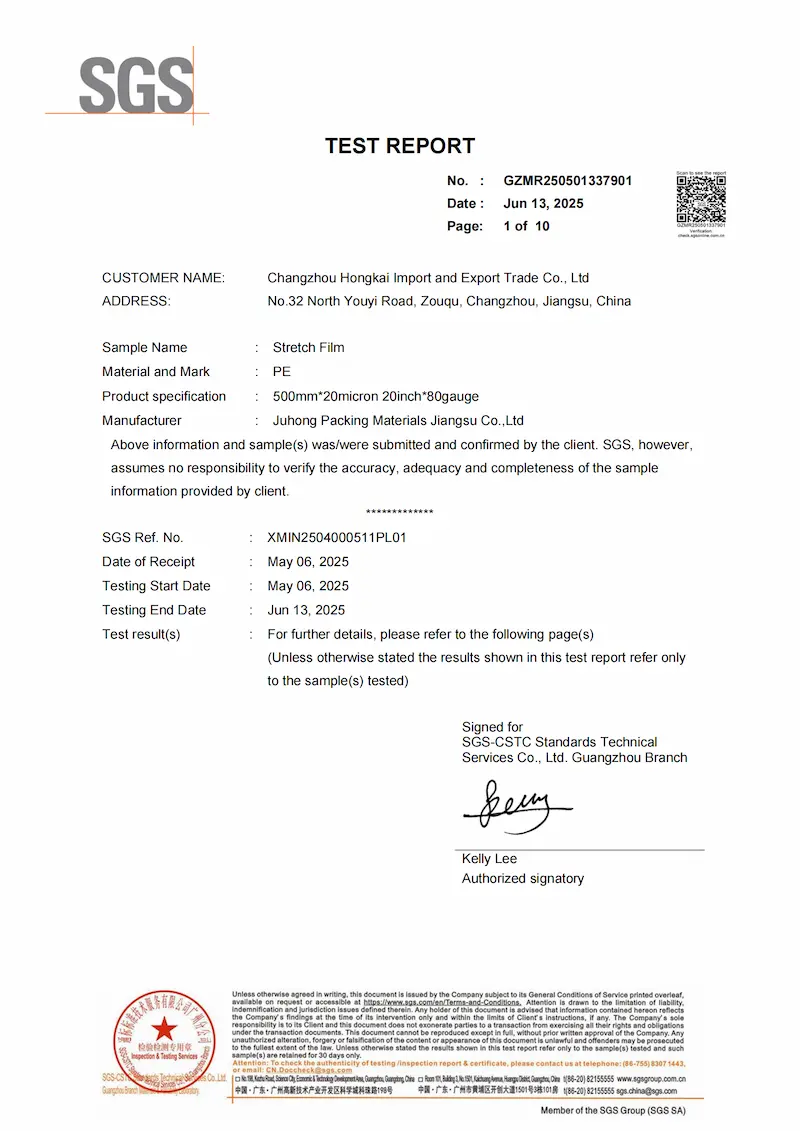
Ein Bericht Dritter zeigt, warum Testbedingungen wichtig sind. In einem SGS-Test einer JUHONG PE-Stretchfolienprobe mit einer Größe von 500 mm × 20 Mikron (80 Gauge) wurde die Spezifikation unserer 80-Gauge-Handstretchfolie , getestet gemäß ASTM D4649-20 Tabelle 1:
Die Zugproben hatten eine Dicke von 0,019 mm, etwas unter dem Nennwert von 20 Mikrometern. Ein guter Bericht gibt die gemessene Probendicke an, nicht nur die bestellte Dicke.
Die Bruchdehnung betrug 550 % in Längsrichtung (Maschinenrichtung) und 770 % in Querrichtung (ASTM D882).
Die Elmendorf-Reißfestigkeit betrug 1 N in Längsrichtung und 3 N in Querrichtung (ASTM D1922).
Der Vorsprungsdurchstoß betrug 1,35 N·m (ASTM D5748).
Derselbe Film lieferte je nach Regie ganz unterschiedliche Ergebnisse. Gegossene Folien reißen in der Regel leichter entlang der Maschinenrichtung, sodass ein angegebenes Ergebnis ohne Richtungsangabe nicht mit den Zahlen eines anderen Anbieters verglichen werden kann. Bei anderen Qualitäten und Stärken sind die Tests unterschiedlich. Bitten Sie daher um einen Bericht, der zu der SKU passt, die Sie kaufen.
Elastische Erholung, dauerhafte Verformung und Spannungserhaltung werden durch eine separate Methode abgedeckt. ASTM D5459-95(2025) . Überprüfen Sie beim Vergleich von Lieferanten, ob in beiden Berichten die gleiche Methode, Richtung und Probendicke verwendet wird, bevor Sie die Zahlen vergleichen.
Bei JUHONG wird durch eine Sichtprüfung überprüft, ob die Rolle flach und frei von schwarzen Flecken, Luftblasen, Perforationen, Klumpen, gebrochenen Enden und Rollenschäden ist. Nach der Produktion können fertige Rollen erneut bemustert und ein Qualitätszertifikat ausgestellt werden.
Auf der Käuferseite können Gele, ungleichmäßige Klarheit, Streifen oder Filmblockierungen mehr als eine Ursache haben, und das Aussehen allein lässt selten erkennen, welche. Wenn Sie ein vermutetes Problem melden, bewahren Sie eine betroffene Rolle mit dem Chargenetikett auf, notieren Sie, ob der Defekt in der gesamten Rolle fortbesteht, und fotografieren Sie ihn. Das gibt dem Lieferanten die Möglichkeit, die Produktionsaufzeichnungen zurückzuverfolgen.
Der Hauptunterschied zwischen gegossener und geblasener Stretchfolie besteht darin, wie das geschmolzene Polymer geformt und abgekühlt wird. Die gegossene Folie bildet eine flache Bahn und wird auf einer Kühlwalze abgeschreckt; Blasfolie bildet einen Schlauch, der zu einer Blase aufgeblasen und durch Luft abgekühlt wird, bevor er zusammenfällt.
Weitere Informationen zu Klarheit, Abrollverhalten, Durchstoßfestigkeit und Palettenverpackungsanwendungen finden Sie in unserem Vergleich zwischen gegossener und geblasener Stretchfolie.
Nein. Cast beschreibt die Herstellungsweise des Films. Unter „vorgestreckt“ versteht man eine Folie, die vor der Auslieferung in einem weiteren Herstellungs- oder Verarbeitungsschritt gestreckt wurde. Ein Film kann sowohl gegossen als auch vorgestreckt sein, aber die Bezeichnung „Gussfilm“ allein bedeutet nicht, dass er vorgestreckt wurde.
Ja. JUHONG liefert Jumbo-Stretchfolienrollen für Weiterverarbeiter und Händler, die sie auf ihre eigenen Rollengrößen aufwickeln. Ein Weiterverarbeiter muss die Breite, den Durchmesser, das Gewicht, die Kernabmessungen und die Wickeleigenschaften der gelieferten Rolle an seine Ausrüstung anpassen. Die Folienqualität muss auch für die Hand- oder Maschinenanwendung des Endkunden geeignet sein.
Nein. Die Bruchdehnung wird gemessen, indem eine kleine Probe bis zum Bruch gedehnt wird. Im SGS-Beispiel oben bedeutet ein Ergebnis von 550 % in Längsrichtung nicht, dass die Folie mit 550 % Vordehnung auf einer Verpackung laufen kann. Die Arbeitseinstellung hängt von der Verpackung, der Anwendungsgeschwindigkeit, dem Palettenprofil und der erforderlichen Eindämmung ab und sollte durch einen Versuch der vorgeschlagenen Foliensorte bestätigt werden. Unser Leitfaden zu Die Wahl der maschinellen Stretchfolie für verschiedene Verpackungen behandelt dies ausführlicher.
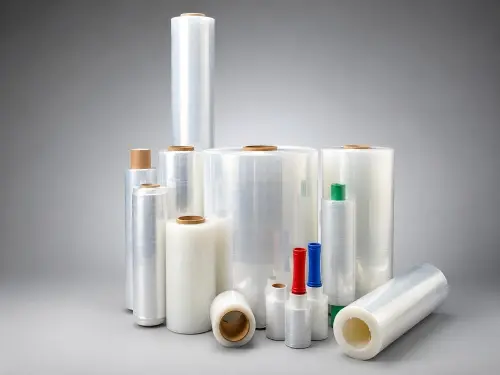
Als Hersteller von Stretchfolien liefert JUHONG Folien für den Hand- und Maschinengebrauch sowie Jumbo-Rollen für die Verarbeitung. Für Händler, die ein breiteres Sortiment aufbauen, beliefern wir auch farbige Stretchfolie, kernlose Stretchfolie und Mini-Stretchfolie zum Bündeln. Folienbreite, -dicke, Rollengewicht und Verpackung können individuell angepasst werden, mit OEM-Optionen für Händler und Importeure. Fertige Rollen können bemustert und mit einem Qualitätszertifikat versehen werden. Auf Anfrage kann auch eine Inspektion durch Dritte vor dem Versand arrangiert werden.
Beginnen Sie bei einer neuen SKU oder einem Lieferantenwechsel mit der aktuellen Folienspezifikation und der Kundenanwendung. Geben Sie gegebenenfalls das Nettofoliengewicht getrennt vom Kerngewicht an und vereinbaren Sie, welche Abmessungen und Testmethoden zur Bewertung der Probe verwendet werden.
Erkunden Schauen Sie sich das Stretchfoliensortiment von JUHONG an, um das Rollenformat und die Spezifikationen für Ihren Markt zu besprechen.
ASTM International. ASTM D5459-95 (2025): Elastische Erholung in Maschinenrichtung, dauerhafte Verformung und Spannungserhaltung von Stretchfolien . Aussagen zum öffentlichen Geltungsbereich und zur Bedeutung.
ASTM International. ASTM D4649-20: Standardleitfaden für die Verwendung von Stretchfolien und Verpackungsanwendungen . Tabelle 1 wird im SGS-Bericht zum Durchstoßtest für Vorsprünge zusammen mit ASTM D5748-95 (2019) zitiert.


