 简体中文


Visualizações: 0 Autor: Sunny Horário de publicação: 30/09/2026 Origem: Site
O filme extensível fundido , também vendido como filme extensível fundido, é feito derretendo resina de polietileno e extrudando-a através de uma matriz plana em uma folha contínua. A folha é resfriada em um rolo de resfriamento, medida em espessura, cortada na largura necessária e enrolada em rolos manuais, mecânicos ou jumbo.
Para distribuidores e compradores a granel, essas etapas são importantes porque cada uma deixa um rastro no rolo acabado: avaliar a consistência, a construção do rolo, a clareza e como o filme se comporta na embalagem. As seções abaixo explicam onde essas propriedades são definidas e como ler os dados de teste que acompanham a remessa.
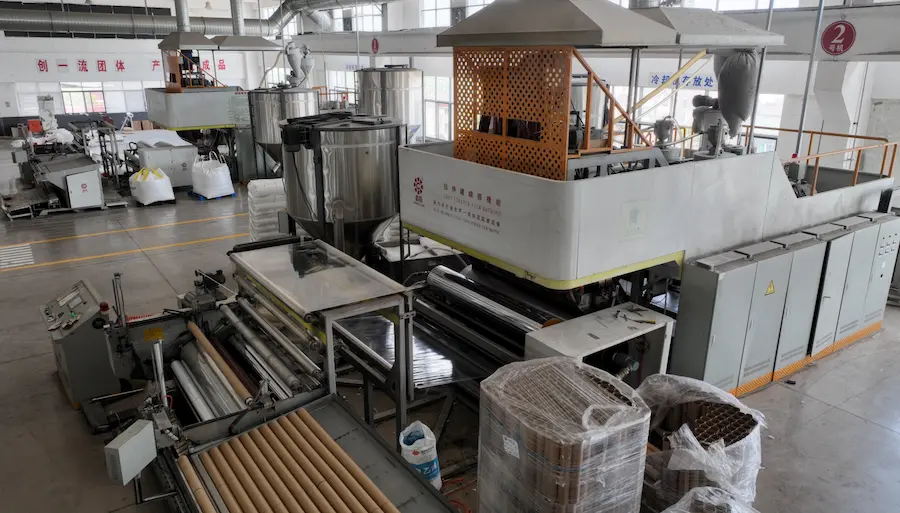
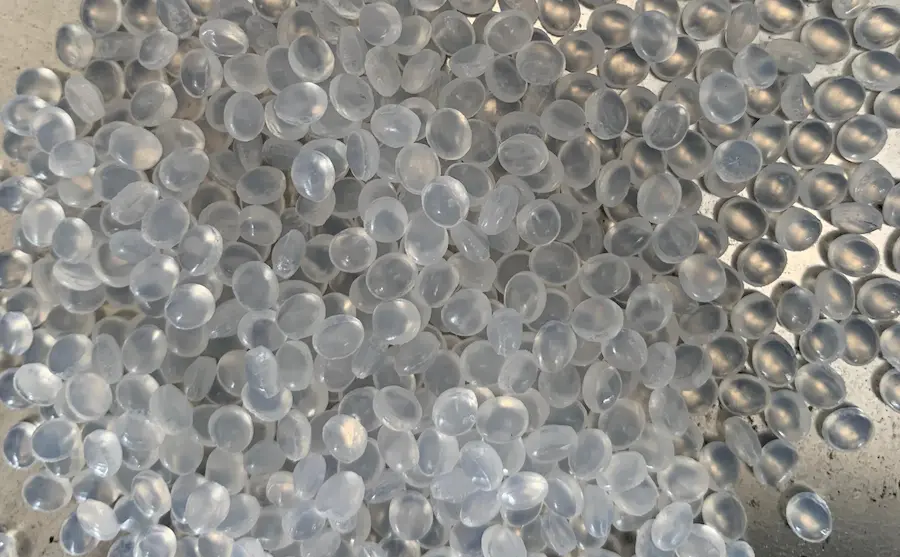
Maioria o filme stretch usado em paletes é baseado em polietileno linear de baixa densidade, ou LLDPE. Os fabricantes selecionam os graus e misturas de resina de acordo com o equilíbrio pretendido entre estiramento, resistência, aderência e comportamento de processamento.
A JUHONG usa coextrusão de 11 camadas para produzir seu filme extensível fundido multicamadas, combinando vários fluxos de fusão em uma única teia de filme. A coextrusão também permite que as duas superfícies externas sejam formuladas de forma diferente. Numa película aderente unilateral, por exemplo, a superfície aderente tem de estar virada para dentro durante o embrulho; se o rolo for carregado ao contrário, paletes adjacentes podem ficar juntas . Esta é uma questão de orientação, não necessariamente um defeito do filme.

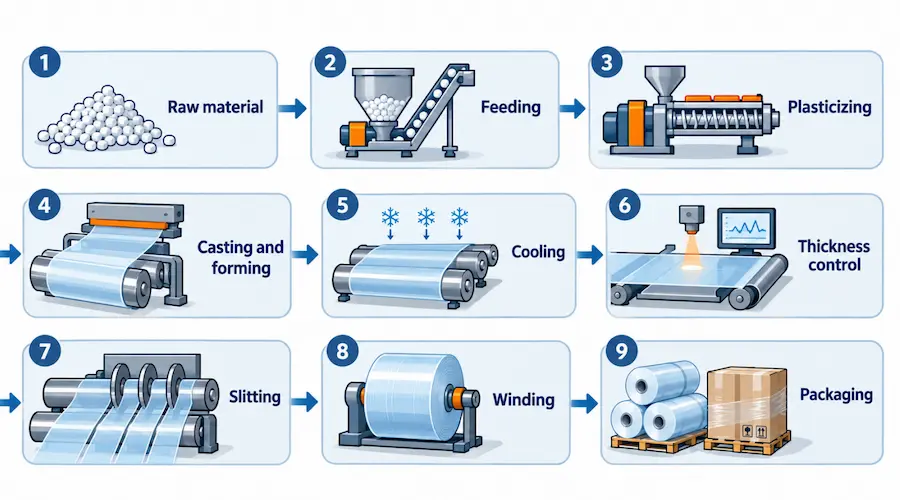
Na JUHONG, as principais etapas de produção são:
Matéria-prima → Alimentação → Plastificação → Fundição e conformação → Resfriamento → Controle de espessura → Corte → Enrolamento → Embalagem
A disposição do equipamento downstream varia entre os fabricantes. Uma linha pode produzir rolos acabados diretamente ou fazer rolos jumbo que passam por uma operação separada de corte e rebobinamento.
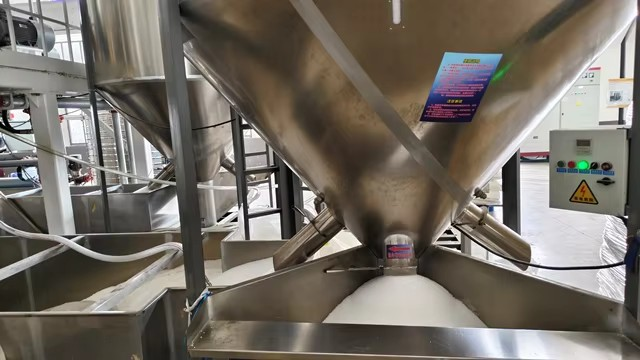
Os pellets de resina entram no sistema de extrusão através de uma unidade de alimentação. Um parafuso giratório transporta o material através de um cilindro aquecido, onde o calor e o trabalho mecânico o transformam em material fundido.
Alimentação e mistura consistentes mantêm o fornecimento de material fundido estável. O manuseio do material também é importante: materiais estranhos que entram junto com a resina podem acabar como um gel ou uma mancha preta no filme acabado. O perfil de temperatura depende da mistura de resina e do equipamento; o superaquecimento ou a fusão incompleta introduzem defeitos antes que o filme chegue à matriz.
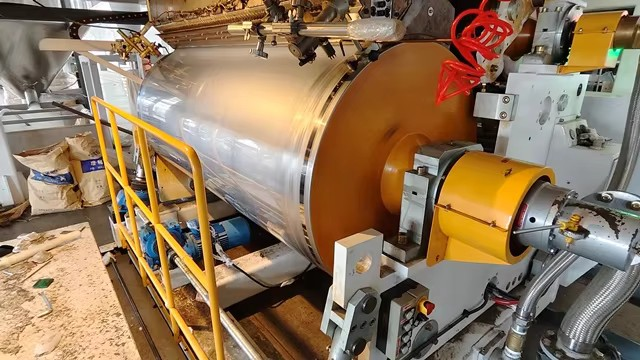
A massa fundida passa através de uma abertura larga e estreita na matriz para formar uma folha contínua. Em uma linha de coextrusão, as camadas se unem como parte desse caminho de fluxo.
A espessura do filme depende do equilíbrio entre a saída do fundido, a largura do filme e a velocidade com que o filme é retirado, bem como as configurações da matriz. Um fornecimento de material fundido instável ou um fluxo irregular através da matriz cria uma variação de calibre que permanece no rolo acabado.
À medida que o material fundido sai da matriz, ele é colocado diretamente sobre um grande rolo resfriador resfriado a água. O contato com a superfície fria do metal coloca o filme a uma distância muito curta da matriz.
Esse resfriamento rápido e uniforme é o que dá ao filme fundido sua clareza característica e calibre uniforme. É também uma das razões pelas quais o filme fundido é amplamente utilizado para embalagens mecânicas em altos níveis de pré-estiramento, onde pontos finos têm maior probabilidade de causar quebras. Por outro lado, o filme soprado esfria mais lentamente no ar, o que produz propriedades diferentes (veja a comparação abaixo).
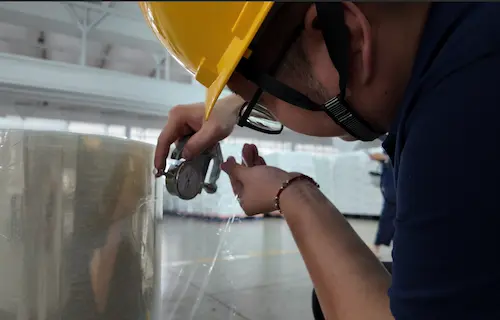
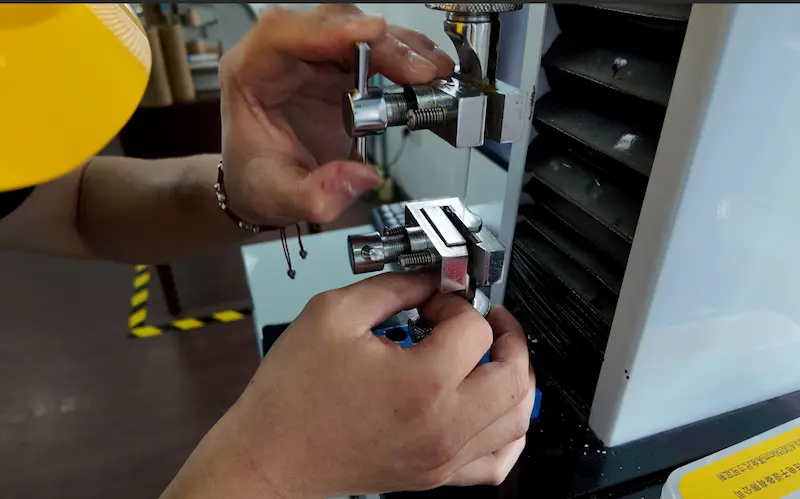
Durante toda a produção, a JUHONG coleta amostras de filmes e testa sua espessura. Os rolos também são verificados aleatoriamente quanto à largura, peso, aparência e desempenho relacionado ao alongamento.
Uma amostra mostra a espessura naquele ponto da execução, portanto, onde e com que frequência as amostras são coletadas são importantes. Medir em vários pontos da largura mostra mais de uma única leitura. Uma média também pode ocultar a variação local: um filme pode ter uma média próxima de sua espessura nominal, embora contenha faixas cada vez mais finas. Essas diferenças também podem aumentar à medida que camadas sucessivas são enroladas, aparecendo como uma crista dura ou uma faixa suave no rolo.
Para pedidos em grandes quantidades, uma especificação útil define a espessura nominal, a variação permitida e o método de medição. Deve ficar claro se o valor relatado é uma média, uma leitura individual ou um intervalo. Essa distinção torna um relatório de espessura muito mais útil do que um único número numa cotação.
Nos EUA, a espessura é geralmente cotada em bitola em vez de mícrons: a bitola 80 equivale a cerca de 20 mícrons. Nosso guia sobre qual filme extensível de medidor você precisa explica como o medidor se relaciona com o peso da carga.
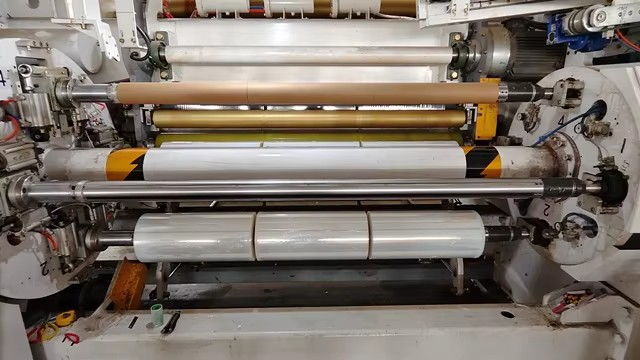
O corte converte a banda de filme mais larga nas larguras necessárias. O enrolamento transforma o filme em rolos, com tensão e alinhamento controlados para se adequar ao material e ao formato do rolo.
O formato do rolo é decidido nesta fase. O filme extensível manual é enrolado em rolos mais leves que o operador pode carregar e embrulhar manualmente. O filme extensível da máquina é colocado em rolos mais pesados, construídos para desenrolar uniformemente em embaladoras automáticas, onde a espessura e a espessura do rolo são mais importantes. Um conversor que compra rolos jumbo também deve considerar as dimensões do rolo e o ajuste do núcleo do seu equipamento de rebobinagem.
A embalagem protege as bordas e núcleos do filme durante o manuseio e transporte. O produto físico está conectado com a classe e dimensões solicitadas através da identificação do rolo. Os distribuidores que reembalam com seu próprio rótulo devem manter as referências do produto e do lote do fornecedor rastreáveis durante a reembalagem.
Antes de um novo filme ser fornecido regularmente, estes são os pontos que vale a pena comparar na folha de especificações, na amostra e no relatório de teste:
| Verifique | o que o comprador precisa comparar |
|---|---|
| Espessura (manométrica ou mícron) e largura | Dimensões nominais, variação medida e método de amostragem |
| Peso e comprimento do rolo | Se o peso significa filme líquido ou inclui o núcleo; como o comprimento é declarado ou verificado |
| Dimensões do núcleo e do rolo | Adaptar-se à embalagem, dispensador ou equipamento de conversão do cliente |
| Propriedades de tração e alongamento | Método de teste, dimensões da amostra e direção da máquina ou transversal |
| Aderência, resistência à perfuração e resistência ao rasgo | Condições de teste e relevância para a aplicação de embalagem pretendida |
| Recuperação elástica e retenção de estresse | Como o filme responde após o alongamento e como sua força muda com o tempo |
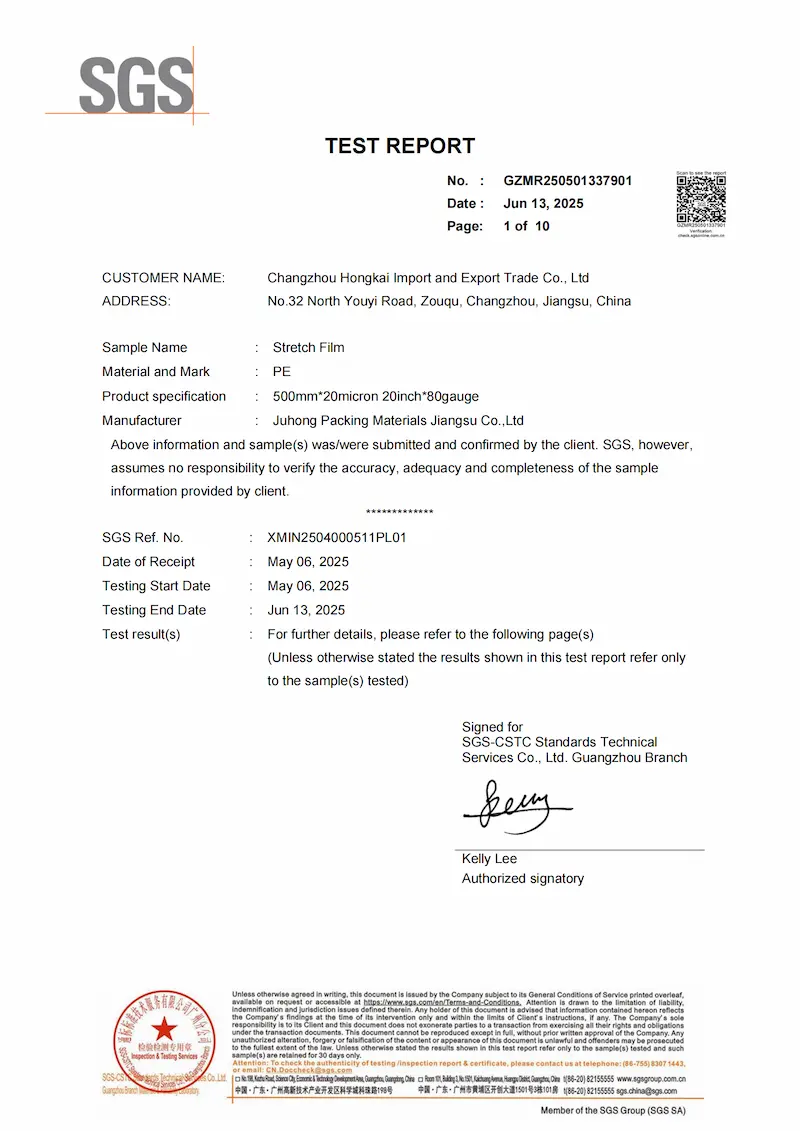
Um relatório de terceiros mostra por que as condições de teste são importantes. Em um teste SGS de uma amostra de filme extensível PE JUHONG especificada como 500 mm × 20 mícron (calibre 80), a especificação do nosso Filme extensível manual de calibre 80 , testado de acordo com ASTM D4649-20 Tabela 1:
As amostras de tração mediam 0,019 mm de espessura, ligeiramente abaixo da nominal de 20 mícrons. Um bom relatório indica a espessura medida da amostra, não apenas a bitola solicitada.
O alongamento na ruptura foi de 550% na direção longitudinal (máquina) e 770% na direção transversal (ASTM D882).
A resistência ao rasgo de Elmendorf foi de 1 N longitudinalmente e 3 N transversalmente (ASTM D1922).
A punção de protrusão foi de 1,35 N·m (ASTM D5748).
O mesmo filme deu resultados bem diferentes dependendo da direção. O filme fundido normalmente rasga mais facilmente ao longo da direção da máquina, portanto, um resultado citado sem sua direção não pode ser comparado com o valor de outro fornecedor. Outras classes e espessuras testam de forma diferente, então peça o relatório que corresponde ao SKU que você está comprando.
A recuperação elástica, a deformação permanente e a retenção de tensão são abordadas por um método separado, ASTM D5459-95(2025) . Ao comparar fornecedores, verifique se ambos os relatórios usam o mesmo método, direção e espessura da amostra antes de comparar os números.
Na JUHONG, a inspeção visual verifica se o rolo está plano e livre de pontos pretos, bolhas de ar, perfurações, grumos, pontas quebradas e danos no rolo. Após a produção, os rolos acabados podem ser amostrados novamente e emitido um certificado de qualidade.
Do lado do comprador, géis, clareza irregular, faixas de medição ou bloqueio de filme podem ter mais de uma causa, e a aparência por si só raramente identifica quais. Ao relatar uma suspeita de problema, mantenha o rolo afetado com a etiqueta do lote, observe se o defeito persiste no rolo e fotografe-o. Isso dá ao fornecedor algo para rastrear os registros de produção.
A principal diferença entre filme extensível fundido e soprado é como o polímero fundido é moldado e resfriado. O filme fundido forma uma teia plana e é temperado em um rolo frio; o filme soprado se forma como um tubo que é inflado em uma bolha e resfriado pelo ar antes de ser colapsado.
Para uma análise mais detalhada da clareza, comportamento de desenrolamento, resistência a perfurações e aplicações de embalagem de paletes, leia nosso comparação de filme stretch fundido vs. filme estirável soprado.
Não. O elenco descreve o método de fabricação do filme. Pré-esticado descreve o filme que foi esticado durante uma etapa adicional de fabricação ou conversão antes do fornecimento. Um filme pode ser elenco e pré-esticado, mas a designação de filme elenco por si só não significa que ele tenha sido pré-esticado.
Sim. Suprimentos JUHONG rolos de filme stretch jumbo para conversores e distribuidores que os rebobinam em seus próprios tamanhos de rolo. Um conversor precisa combinar a largura, o diâmetro, o peso, as dimensões do núcleo e as características do enrolamento do rolo fornecido com seu equipamento. O grau do filme também precisa se adequar à aplicação manual ou mecânica do cliente final.
Não. O alongamento na ruptura é medido esticando uma pequena amostra de teste até que ela falhe. No exemplo da SGS acima, um resultado de 550% no sentido do comprimento não significa que o filme possa rodar com 550% de pré-estiramento em uma embalagem. A configuração de trabalho depende da embalagem, da velocidade de aplicação, do perfil do palete e da contenção necessária, e deve ser confirmada com um teste do tipo de filme proposto. Nosso guia para A escolha do filme stretch da máquina para diferentes embalagens aborda isso com mais detalhes.
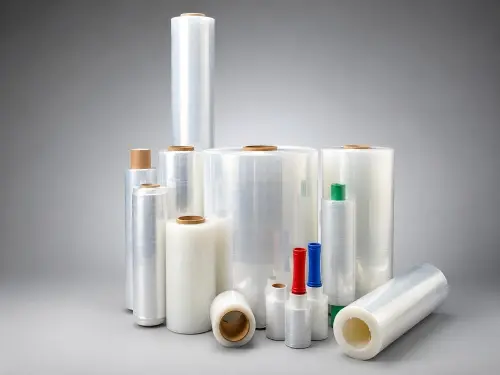
Como fabricante de filmes extensíveis, a JUHONG fornece filmes para uso manual e em máquinas, juntamente com rolos gigantes para conversão. Para distribuidores que constroem uma gama mais ampla, também fornecemos filme estirável colorido, filme extensível sem núcleo e mini filme stretch para empacotamento. A largura, a espessura, o peso do rolo e a embalagem do filme podem ser personalizados, com opções OEM para distribuidores e importadores. Os rolos acabados podem ser amostrados e emitidos um certificado de qualidade, e a inspeção de terceiros antes do envio pode ser organizada mediante solicitação.
Para um novo SKU ou mudança de fornecedor, comece com a especificação atual do filme e a aplicação do cliente. Indique o peso líquido do filme separadamente do peso do núcleo, quando relevante, e acorde quais dimensões e métodos de teste serão usados para avaliar a amostra.
Explorar Linha de filmes stretch da JUHONG para discutir o formato do rolo e as especificações para o seu mercado.
ASTM Internacional. ASTM D5459-95(2025): Recuperação Elástica na Direção da Máquina, Deformação Permanente e Retenção de Tensão de Filme Stretch Wrap . Declarações de escopo público e significância.
ASTM Internacional. ASTM D4649-20: Guia padrão para uso de filmes extensíveis e aplicação de embalagem . A Tabela 1 é citada no teste de punção por protrusão do relatório da SGS, juntamente com ASTM D5748-95(2019)


