 简体中文


Просмотров: 0 Автор: Sunny Время публикации: 30 сентября 2026 г. Происхождение: Сайт


Литая стретч-пленка , также продаваемая в виде литой стретч-пленки, изготавливается путем плавления полиэтиленовой смолы и экструзии ее через плоскую матрицу в непрерывный лист. Лист охлаждается на охлаждающем валке, измеряется по толщине, разрезается на необходимую ширину и сматывается в ручные, машинные или большие рулоны.
Для дистрибьюторов и оптовых покупателей эти этапы имеют значение, поскольку каждый из них оставляет след в готовом рулоне: консистенцию толщины, структуру рулона, прозрачность и поведение пленки на упаковке. В разделах ниже объясняется, где устанавливаются эти свойства и как читать тестовые данные, поставляемые вместе с поставкой.
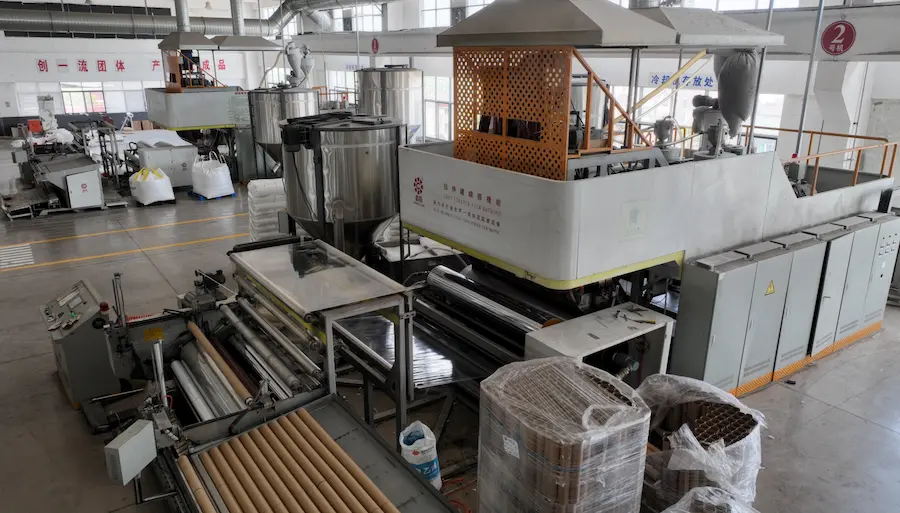
Большинство Стретч-пленка, используемая на поддонах, основана на линейном полиэтилене низкой плотности или LLDPE. Производители выбирают сорта и смеси смол в соответствии с предполагаемым балансом растяжения, прочности, сцепления и характеристик обработки.
Компания JUHONG использует 11-слойную соэкструзию для производства многослойной литой стретч-пленки, объединяя несколько потоков расплава в одно пленочное полотно. Коэкструзия также позволяет получить две внешние поверхности по-разному. Например, на односторонней пищевой пленке липкая поверхность во время упаковки должна быть обращена внутрь; если рулон загружен неправильной стороной, соседние поддоны могут слипнуться . Это проблема ориентации, а не обязательно дефект пленки.

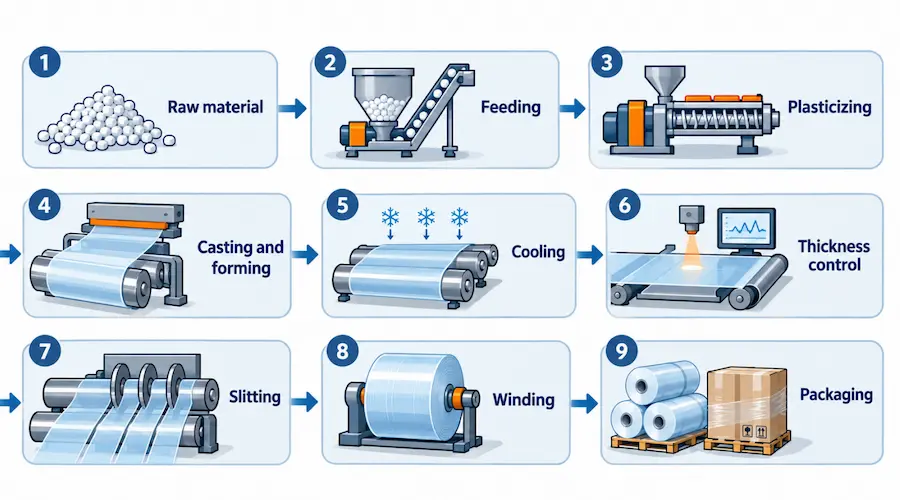
В JUHONG основными этапами производства являются:
Сырье → Подача → Пластификация → Литье и формовка → Охлаждение → Контроль толщины → Резка → Намотка → Упаковка
Расположение последующего оборудования различается у разных производителей. Линия может производить готовые рулоны напрямую или производить рулоны большого размера, которые подвергаются отдельной операции продольной резки и перемотки.
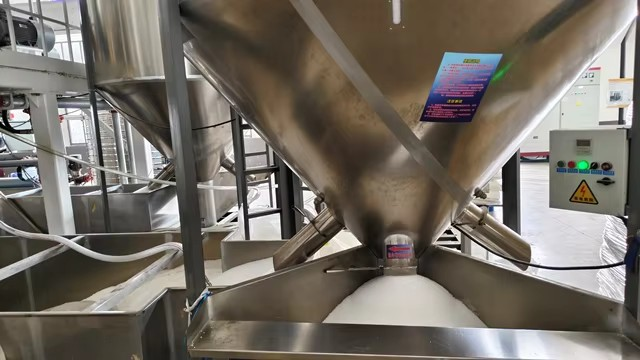
Гранулы смолы поступают в экструзионную систему через блок подачи. Вращающийся шнек транспортирует материал через нагретую бочку, где тепло и механическая работа превращают его в расплав.
Последовательная подача и перемешивание обеспечивают постоянную подачу расплава. Обращение с материалом также имеет значение: посторонние материалы, попавшие в смолу, могут оказаться в виде геля или черных пятен на готовой пленке. Температурный профиль зависит от смеси смол и оборудования; перегрев или неполное плавление приводит к появлению дефектов еще до того, как пленка достигнет матрицы.
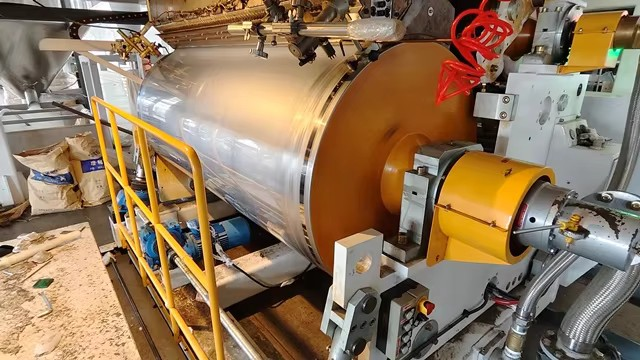
Расплав проходит через широкое и узкое отверстие фильеры, образуя сплошной лист. На линии соэкструзии слои объединяются в рамках этого пути потока.
Толщина пленки зависит от баланса между выходом расплава, шириной пленки и скоростью ее вытягивания, а также настройками матрицы. Нестабильная подача расплава или неравномерный поток через матрицу создают отклонения в толщине, которые остаются в готовом валке.
Когда расплав покидает фильеру, он укладывается непосредственно на большой охлаждающий валок с водяным охлаждением. При контакте с холодной металлической поверхностью пленка оказывается на очень небольшом расстоянии от матрицы.
Именно быстрое и равномерное охлаждение придает отлитой пленке характерную прозрачность и однородную толщину. Это также одна из причин, по которой литая пленка широко используется для машинной упаковки при высоких уровнях предварительного растяжения, где тонкие места с большей вероятностью могут вызвать разрывы. Напротив, пленка, полученная экструзией с раздувом, остывает на воздухе медленнее, что придает ей другие свойства (см. сравнение ниже).
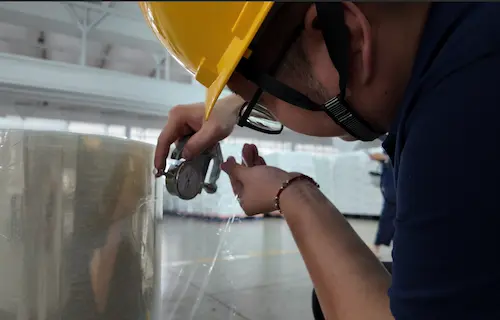
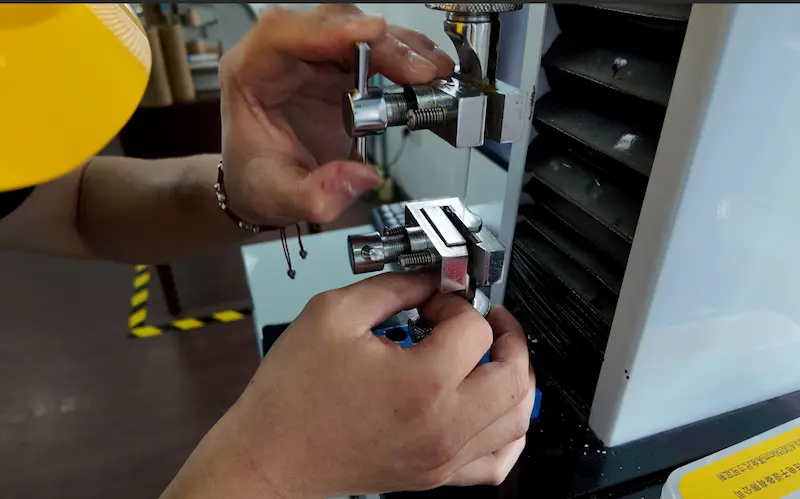
На протяжении всего производства JUHONG берет образцы пленки и проверяет их толщину. Рулоны также выборочно проверяются на ширину, вес, внешний вид и характеристики удлинения.
Образец показывает толщину в данный момент анализа, поэтому имеет значение, где и как часто отбираются образцы. Измерение в нескольких точках по ширине показывает более одного показания. Среднее значение может также скрывать локальные различия: пленка может иметь среднюю толщину, близкую к номинальной, но содержать все более тонкие и толстые полосы. Эти различия также могут накапливаться по мере намотки последовательных слоев, проявляясь в виде жесткого выступа или мягкой ленты на рулоне.
Для оптовых заказов полезная спецификация определяет номинальную толщину, допустимые отклонения и метод измерения. Должно быть ясно, является ли сообщаемая цифра средним значением, индивидуальным значением или диапазоном. Это различие делает отчет о толщине гораздо более полезным, чем одно число в предложении.
В США толщина обычно указывается в калибрах, а не в микронах: калибр 80 составляет около 20 микрон. Наш гид по Какая толщина стретч-пленки вам нужна, объясняет, как толщина зависит от веса груза.
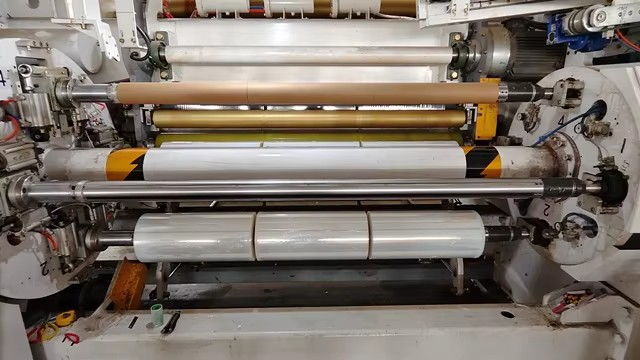
При продольной резке более широкое полотно пленки приобретает необходимую ширину. Намотка собирает пленку в рулоны, натяжение и выравнивание которых контролируются в соответствии с материалом и форматом рулона.
На этом этапе определяется формат рулона. Ручная стретч-пленка наматывается на более легкие рулоны, которые оператор может переносить и обматывать вручную. Машинная стретч-пленка подается на более тяжелые рулоны, предназначенные для равномерного разматывания на автоматических упаковочных машинах, где наибольшее значение имеют постоянство толщины и конструкции рулона. Переработчик, покупающий рулоны большого размера, также должен учитывать размеры рулонов и посадку сердечника своего перемоточного оборудования.
Упаковка защищает края и сердцевину пленки во время погрузочно-разгрузочных работ и транспортировки. Физический продукт связан с заказанным сортом и размерами посредством идентификации рулона. Дистрибьюторы, производящие переупаковку под своей собственной торговой маркой, должны обеспечивать возможность отслеживания номеров продуктов и партий поставщика при переупаковке.
Прежде чем новая пленка поступит в регулярные поставки, стоит сравнить следующие моменты в спецификации, образце и отчете об испытаниях:
| Проверьте, | что покупателю необходимо сравнить. |
|---|---|
| Толщина (манометр или микрон) и ширина | Номинальные размеры, измеренные отклонения и метод отбора проб |
| Вес и длина рулона | Означает ли вес чистую пленку или включает сердцевину; как длина указывается или проверяется |
| Размеры стержня и рулона | Совместимость с упаковочным, дозирующим или перерабатывающим оборудованием заказчика. |
| Свойства растяжения и удлинение | Метод испытания, размеры образца и машинное или поперечное направление. |
| Прилипание, устойчивость к проколу и устойчивость к разрыву | Условия испытаний и соответствие предполагаемому применению упаковки |
| Эластичное восстановление и удержание стресса | Как пленка реагирует на растяжение и как ее сила меняется со временем |
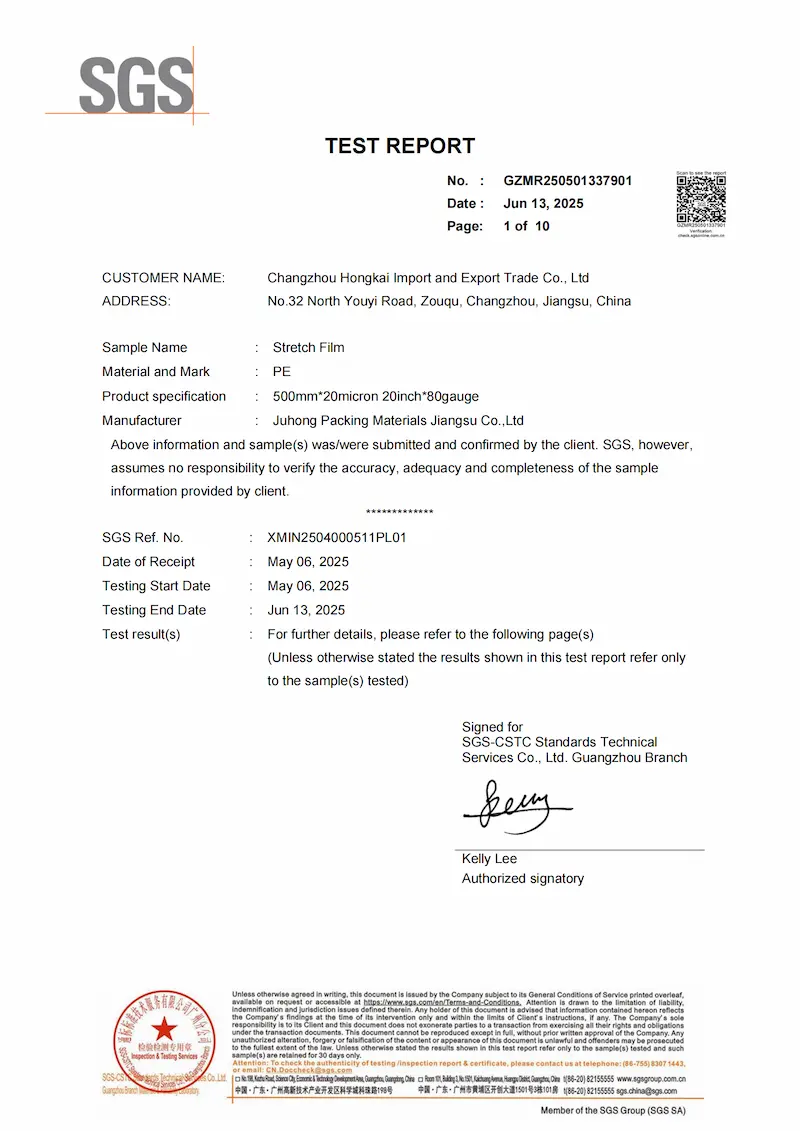
Сторонний отчет показывает, почему условия испытаний имеют значение. В одном из испытаний SGS образца стретч-пленки JUHONG PE размером 500 мм × 20 микрон (калибр 80) характеристики нашей Ручная стретч-пленка толщиной 80 , протестирована в соответствии с ASTM D4649-20, Таблица 1:
Толщина образцов при растяжении составляла 0,019 мм, что немного меньше номинала в 20 микрон. В хорошем отчете указывается измеренная толщина образца, а не только заказанный калибр.
Удлинение при разрыве составило 550% в продольном (машинном) направлении и 770% в поперечном направлении (ASTM D882).
Сопротивление разрыву по Эльмендорфу составляло 1 Н в продольном направлении и 3 Н в поперечном (ASTM D1922).
Прокол протрузии составил 1,35 Н·м (ASTM D5748).
Один и тот же фильм дал совершенно разные результаты в зависимости от направления. Литая пленка обычно легче рвется в машинном направлении, поэтому результат, указанный без указания направления, нельзя сравнивать с данными другого поставщика. Другие марки и толщины тестируются по-другому, поэтому попросите отчет, соответствующий SKU, который вы покупаете.
Упругое восстановление, остаточная деформация и сохранение напряжений рассматриваются в отдельном методе. АСТМ Д5459-95(2025) . При сравнении поставщиков убедитесь, что в обоих отчетах используются один и тот же метод, направление и толщина образца, прежде чем сравнивать цифры.
В компании JUHONG визуальный осмотр проверяет, является ли рулон плоским, не имеет ли он черных пятен, пузырьков воздуха, перфораций, комков, сломанных концов и повреждений рулона. После производства готовые рулоны могут быть снова проверены и выданы сертификат качества.
Со стороны покупателя гели, неравномерная прозрачность, полоски или блокирование пленки могут иметь более одной причины, и только внешний вид редко позволяет определить причину. Сообщая о предполагаемой проблеме, сохраните затронутый рулон вместе с этикеткой партии, отметьте, сохраняется ли дефект на протяжении всего рулона, и сфотографируйте его. Это дает поставщику возможность отслеживать производственные записи.
Основное различие между литой и выдувной стретч-пленкой заключается в том, как формируется и охлаждается расплавленный полимер. Литая пленка формируется в виде плоского полотна и закаливается на охлаждающем валке; Выдувная пленка представляет собой трубку, которая надувается в пузырь и охлаждается воздухом, прежде чем схлопнуться.
Для более подробной информации о прозрачности, характеристиках разматывания, устойчивости к проколам и применении упаковки поддонов прочитайте нашу Сравнение литой и выдувной стретч-пленки.
Нет. Актерский состав описывает метод производства фильма. Предварительно растянутая – это пленка, которая была растянута на дополнительном этапе производства или переработки перед поставкой. Пленка может быть как отлитой, так и предварительно растянутой, но само по себе обозначение литой пленки не означает, что она была предварительно растянута.
Да. JUHONG поставки гигантские рулоны стретч-пленки для переработчиков и дистрибьюторов, которые перематывают их в рулоны собственного размера. Переработчику необходимо подобрать ширину, диаметр, вес, размеры сердечника и характеристики намотки поставляемого рулона в соответствии со своим оборудованием. Марка пленки также должна подходить для ручного или машинного применения конечного потребителя.
Нет. Удлинение при разрыве измеряется путем растяжения небольшого испытательного образца до его разрушения. В приведенном выше примере SGS результат 550 % по длине не означает, что пленку можно растягивать на обертке с предварительным растяжением 550 %. Рабочие настройки зависят от обертки, скорости нанесения, профиля поддона и требуемой защиты и должны быть подтверждены испытанием предлагаемого сорта пленки. Наш гид по Выбор машинной стретч-пленки для различных оберток рассматривается более подробно.
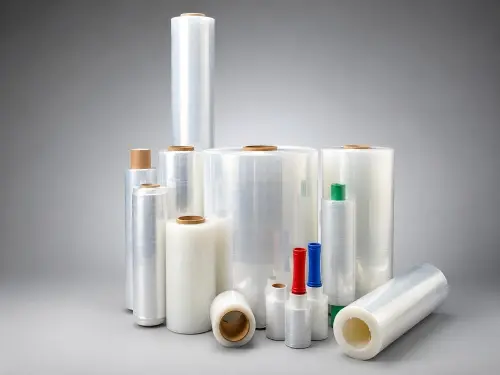
Как производитель стретч-пленки, компания JUHONG поставляет пленку для ручного и машинного использования, а также рулоны большого размера для конвертинга. Для дистрибьюторов, создающих более широкий ассортимент, мы также поставляем цветная стретч-пленка, стретч-пленка без сердечника и мини-стретч-пленка для связывания. Ширина, толщина, вес рулона и упаковка пленки могут быть настроены по индивидуальному заказу с использованием OEM-опций для дистрибьюторов и импортеров. Готовые рулоны могут быть отобраны и выданы сертификаты качества, а по запросу может быть организована сторонняя проверка перед отправкой.
При выборе новой позиции или смене поставщика начните с текущей спецификации пленки и заявки клиента. Укажите чистый вес пленки отдельно от веса сердцевины, где это необходимо, и согласуйте, какие размеры и методы испытаний будут использоваться для оценки образца.
Исследовать Ассортимент стретч-пленки JUHONG , чтобы обсудить формат и характеристики рулона для вашего рынка.
АСТМ Интернешнл. ASTM D5459-95(2025): Упругое восстановление в машинном направлении, постоянная деформация и удержание напряжения стрейч-пленки . Заявления о публичной сфере и значимости.
АСТМ Интернешнл. ASTM D4649-20: Стандартное руководство по использованию стрейч-пленки и упаковке . Таблица 1 цитируется в отчете SGS по испытанию на прокол, наряду с ASTM D5748-95 (2019).


