 简体中文


ビュー: 0 著者: Sunny 公開時間: 2026-09-30 起源: サイト


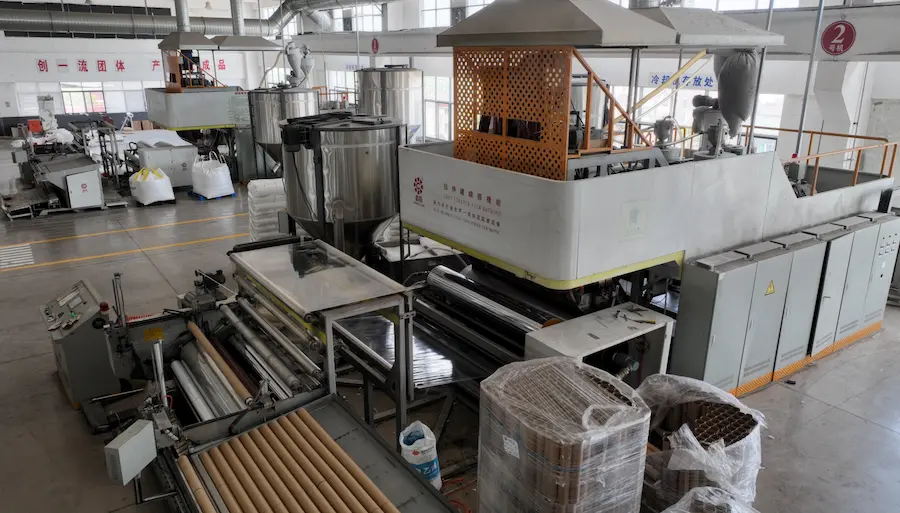
キャスト ストレッチ フィルム (キャスト ストレッチ ラップとしても販売されています) は、ポリエチレン樹脂を溶融し、フラット ダイを通して連続シートに押し出すことによって作られます。シートはチルロール上で冷却され、厚さを測定され、必要な幅にスリットされて、ハンドロール、機械ロール、またはジャンボロールに巻き取られます。
流通業者や大量購入者にとって、これらの手順は、ゲージの一貫性、ロールの構造、透明度、包装紙上でのフィルムの挙動など、完成したロールに痕跡を残すため、これらの手順が重要です。以下のセクションでは、これらのプロパティが設定される場所と、出荷に付属するテスト データを読み取る方法について説明します。
ほとんど パレットに使用されるストレッチ ラップ フィルムは 、直鎖状低密度ポリエチレン (LLDPE) をベースとしています。メーカーは、伸縮性、強度、粘着性、および加工挙動の意図されたバランスに従って、樹脂のグレードとブレンドを選択します。
JUHONG は 11 層共押出を使用して多層キャストストレッチフィルムを製造し、複数の溶融ストリームを単一のフィルムウェブに結合します。共押出により、2 つの外面を異なる方法で配合することもできます。たとえば、片面粘着フィルムの場合、ラップ中に粘着面を内側に向ける必要があります。ロール紙が逆向きにセットされている場合、 隣接するパレットがくっつく可能性があります。これは配向の問題であり、必ずしもフィルムの欠陥ではありません。

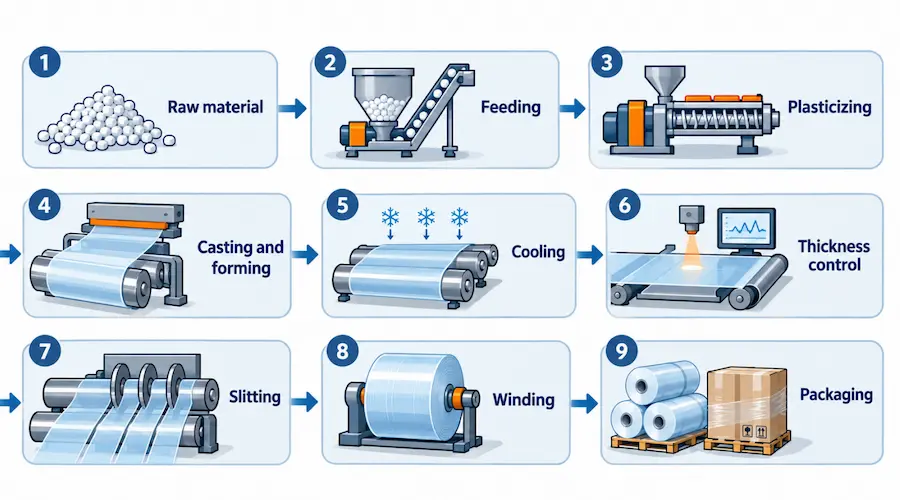
JUHONG における主な生産段階は次のとおりです。
原料 → 供給 → 可塑化 → 鋳造・成形 → 冷却 → 厚み制御 → スリット → 巻き取り → 包装
下流側の機器の配置はメーカーによって異なります。ラインでは完成したロールを直接製造することも、別個のスリットと巻き戻し操作を経てジャンボ ロールを製造することもできます。
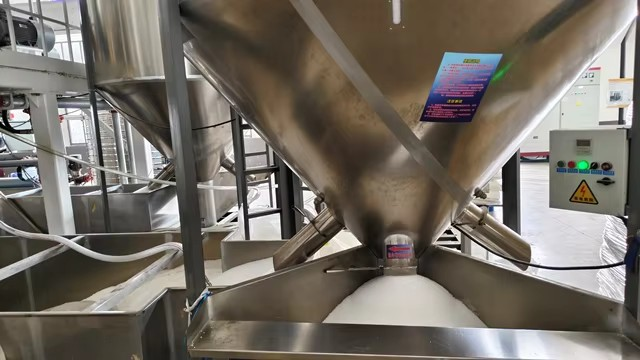
樹脂ペレットは、供給ユニットを通って押出システムに入ります。回転スクリューが材料を加熱されたバレル内に運び、そこで熱と機械的作用により材料が溶融します。
一貫した供給と混合により、溶融物の供給が安定します。マテリアルハンドリングも重要です。樹脂と一緒に異物が混入すると、完成したフィルムにゲルや黒い斑点が残る可能性があります。温度プロファイルは樹脂ブレンドと装置によって異なります。過熱または不完全な溶融により、フィルムがダイに到達する前に欠陥が生じます。
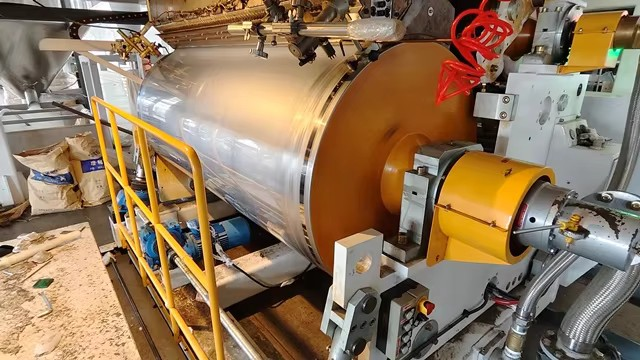
溶融物は幅の狭いダイ開口部を通過して連続シートを形成します。共押出ラインでは、この流路の一部として層が集まります。
フィルムの厚さは、溶融出力、フィルムの幅、フィルムが引き抜かれる速度のバランス、およびダイの設定によって決まります。溶融物の供給が不安定であったり、ダイ全体の流れが不均一であると、ゲージの変動が生じ、それが完成したロールに残ります。
溶融物がダイから出ると、大きな水冷冷却ロール上に直接置かれます。冷たい金属表面と接触すると、フィルムはダイから非常に短い距離内に固定されます。
この急速で均一な冷却により、キャストフィルムに特有の透明性と均一なゲージが与えられます。これは、キャスト フィルムが高い前伸長レベルでの機械包装に広く使用されている理由の 1 つであり、薄い部分が破損を引き起こす可能性が高くなります。対照的に、インフレーションフィルムは空気中でよりゆっくりと冷却されるため、異なる特性が生じます (以下の比較を参照)。
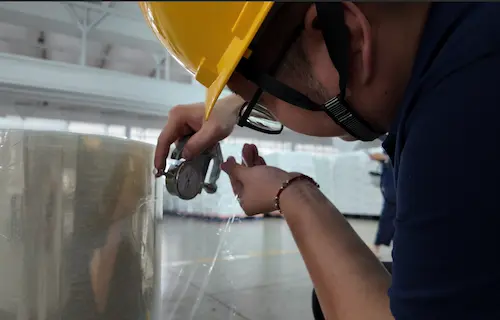
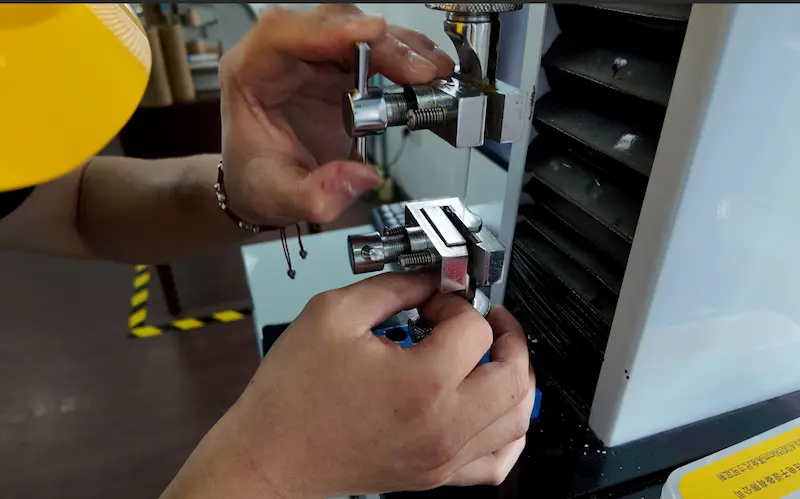
JUHONG は生産全体を通じてフィルムのサンプルを採取し、その厚さをテストします。ロールは、幅、重量、外観、伸び関連の性能についてもランダムにチェックされます。
サンプルは実行中のその時点での厚さを示すため、どこでどのくらいの頻度でサンプルを採取するかが重要になります。幅方向の複数の点を測定すると、複数の測定値が示されます。平均値によって局所的なばらつきが隠れることもあります。フィルムは、平均すると公称厚さに近くなる一方で、より薄いバンドとより厚いバンドが含まれる場合があります。これらの違いは、連続した層が巻かれるにつれて蓄積し、ロール上に硬い尾根または柔らかい帯として現れることもあります。
大量注文の場合、公称厚さ、許容変動、および測定方法を定義する便利な仕様が用意されています。報告される数値が平均なのか、個々の測定値なのか、それとも範囲なのかを明確にする必要があります。この違いにより、厚さレポートは見積書の単一の数値よりもはるかに便利になります。
米国では通常、厚さはミクロンではなくゲージで表されます。80 ゲージは約 20 ミクロンです。私たちのガイド どのゲージのストレッチフィルムが必要かについては、 ゲージと積載重量の関係について説明します。
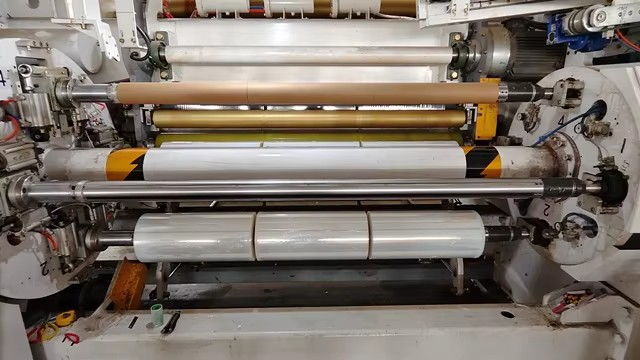
スリッティングは、幅広のフィルムウェブを必要な幅に変換します。巻き取りでは、素材とロールの形式に合わせて張力と位置を制御しながら、フィルムをロールに巻き上げます。
ロールフォーマットはこの段階で決定されます。 ハンド ストレッチ フィルム は、オペレーターが手で持ち運んで巻き付けることができる軽量のロールに巻かれています。 機械ストレッチ ラップ フィルムは、 一貫したゲージとロールの製造が最も重要な自動ラッパーで均等に巻き戻されるように作られた重いロールに乗せられます。ジャンボ ロールを購入するコンバーターは、ロールの寸法と巻き取り装置のコアの適合性も考慮する必要があります。
梱包は、取り扱いや輸送中にフィルムの端とコアを保護します。物理的な製品は、ロールの識別を通じて注文されたグレードと寸法に関連付けられます。独自のラベルで再梱包する販売業者は、再梱包を通じてサプライヤーの製品とバッチの参照を追跡できるようにする必要があります。
新しいフィルムが定期的に供給される前に、スペックシート、サンプル、テストレポート全体で比較する価値のあるポイントを以下に示します。
| を確認してください。 | 購入者が比較する必要があるもの |
|---|---|
| 厚さ(ゲージまたはミクロン)と幅 | 呼び寸法、測定ばらつき、サンプリング方法 |
| ロールの重量と長さ | 重量はフィルムの正味を意味するのか、それともコアを含むのか。長さがどのように記載または確認されるか |
| コアとロールの寸法 | 顧客のラッパー、ディスペンサー、または変換装置に適合 |
| 引張特性と伸び | 試験方法、試験片の寸法、機械方向または横方向 |
| 密着性、耐突き刺し性、耐引裂性 | テスト条件と意図したラッピング用途との関連性 |
| 弾性回復と応力保持 | 延伸後のフィルムの反応とその力の経時変化 |
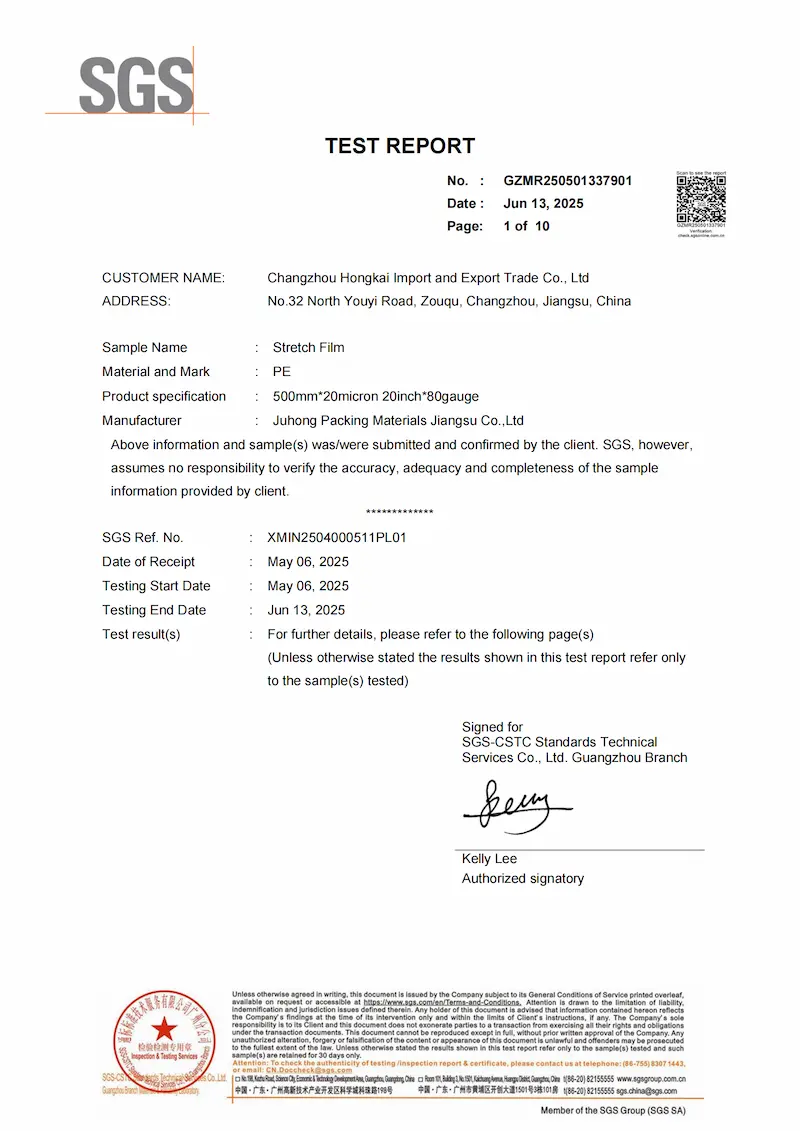
サードパーティのレポートは、テスト条件が重要である理由を示しています。 500 mm × 20 ミクロン (80 ゲージ) と指定された JUHONG PE ストレッチ フィルム サンプルの SGS テストでは、当社の仕様は 80 ゲージのハンド ストレッチ フィルム、ASTM D4649-20 に基づいてテスト 表 1:
引張試験片の厚さは 0.019 mm で、公称値の 20 ミクロンをわずかに下回りました。優れたレポートには、注文されたゲージだけでなく、測定された試験片の厚さが記載されています。
破断点伸びは、縦(機械)方向で550%、横方向で770%であった(ASTM D882)。
エルメンドルフ引裂抵抗は、縦方向に 1 N、横方向に 3 N でした (ASTM D1922)。
突起突き刺し強度は1.35N・m(ASTM D5748)であった。
同じ映画でも、方向性によってまったく異なる結果が得られました。キャストフィルムは通常、縦方向に沿って裂けやすいため、その方向を無視して見積もられた結果を他のサプライヤーの数値と比較することはできません。他のグレードや厚さではテスト方法が異なるため、購入する SKU に一致するレポートを依頼してください。
弾性回復、永久変形、応力保持は別の方法でカバーされており、 ASTM D5459-95(2025) 。サプライヤーを比較する場合は、数値を比較する前に、両方のレポートが同じ方法、方向、試験片の厚さを使用していることを確認してください。
JUHONG では、ロールが平らで、黒点、気泡、穴、しこり、端の折れ、ロールの損傷がないことを目視検査でチェックします。製造後、完成したロールを再度サンプリングし、品質証明書を発行することができます。
購入者側では、ゲル、不均一な透明度、ゲージバンド、またはフィルムのブロッキングには複数の原因が考えられ、外観だけでどれが原因であるかを特定することはほとんどありません。疑わしい問題を報告する場合は、影響を受けたロールをバッチラベルと一緒に保管し、ロール全体に欠陥が継続しているかどうかを記録し、写真を撮ってください。これにより、サプライヤーは生産記録を追跡できるようになります。
キャストストレッチフィルムとインフレーションストレッチフィルムの主な違いは、溶融ポリマーがどのように成形され、冷却されるかです。キャストフィルムは平らなウェブとして形成され、冷却ロール上で急冷されます。インフレーションフィルムはチューブとして形成され、膨張して泡になり、空気によって冷却されてから潰れます。
透明度、巻き戻し動作、耐パンク性、パレットラッピング用途について詳しくは、当社の資料をお読みください。 キャストストレッチフィルムとインフレーションストレッチフィルムの比較.
いいえ、キャストはフィルムの製造方法を説明しています。事前延伸とは、供給前の追加の製造または加工段階で延伸されたフィルムを指します。フィルムはキャストとプレストレッチの両方を行うことができますが、キャストフィルムと指定しただけでは、プレストレッチが行われたことを意味しません。
はい。ジュホンの供給品 ジャンボ ストレッチ フィルム ロールは 、加工業者や販売業者が独自のロール サイズに巻き戻すことができます。コンバーターは、供給されるロールの幅、直径、重量、コアの寸法、および巻線特性を装置に適合させる必要があります。フィルムのグレードは、最終顧客の手や機械の用途に適合する必要もあります。
いいえ。破断点伸びは、小さな試験片を破断するまで引き伸ばすことによって測定されます。上記の SGS の例では、長さ方向に 550% という結果は、フィルムがラッパー上で 550% の事前延伸で走行できることを意味するものではありません。作業設定は包装紙、塗布速度、パレットのプロファイル、および必要な封じ込めによって異なり、提案されたフィルムグレードを試して確認する必要があります。私たちのガイド さまざまな包装紙に合わせた機械ストレッチフィルムの選択については、 さらに詳しく説明します。
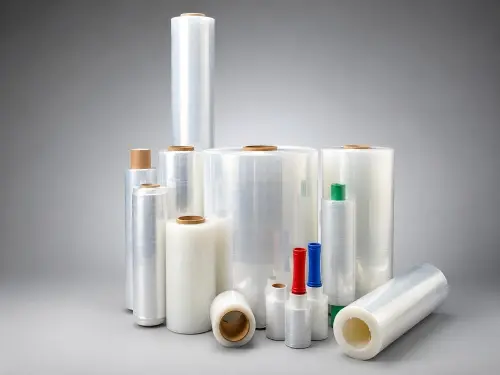
JUHONG は、ストレッチ ラップ フィルム メーカーとして、ハンド用および機械用のフィルムと、加工用のジャンボ ロールを供給しています。より幅広い範囲を構築する販売代理店向けに、 カラーストレッチフィルム, コアレスストレッチフィルムと ミニストレッチフィルム。 結束用フィルムの幅、厚さ、ロール重量、梱包はカスタマイズ可能で、販売代理店や輸入業者向けの OEM オプションも利用できます。完成したロールはサンプルを採取して品質証明書を発行することができ、ご要望に応じて出荷前の第三者による検査も手配できます。
新しい SKU またはサプライヤーの変更の場合は、現在のフィルムの仕様と顧客のアプリケーションから始めます。必要に応じて、フィルムの正味重量をコア重量とは別に記載し、サンプルの評価にどの寸法と試験方法を使用するかについて合意します。
探検する JUHONG のストレッチ フィルム製品群 については、お客様の市場向けのロール形式と仕様についてご相談ください。
ASTMインターナショナル。 ASTM D5459-95(2025): ストレッチ ラップ フィルムの機械方向の弾性回復、永久変形、および応力保持。公開範囲と重要性のステートメント。
ASTMインターナショナル。 ASTM D4649-20: ストレッチ フィルムの使用およびラッピング用途に関する標準ガイド。表 1 は、ASTM D5748-95(2019) と並んで SGS レポートの突起突刺試験に引用されています。


